-
 JDB vaste lager lager JFBB metrische zelfsmerende olievrije grafiet flenslagers
-

-
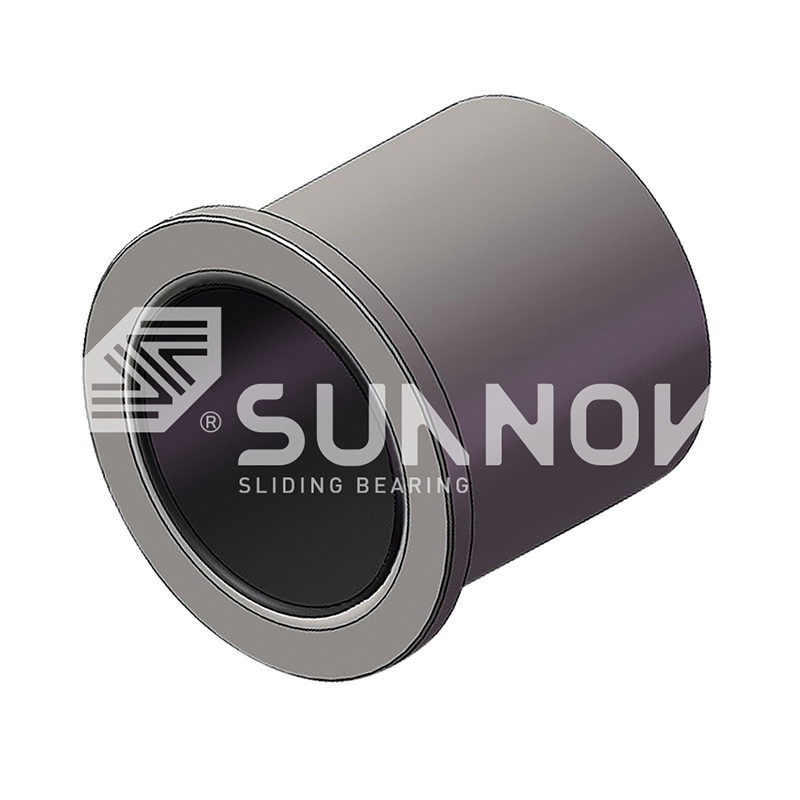 Oliehoudende bimetallic lager Van een flens voorzien Zelfsmerende Composietring, Oilless Van een flens voorzien Ring 200#F
-
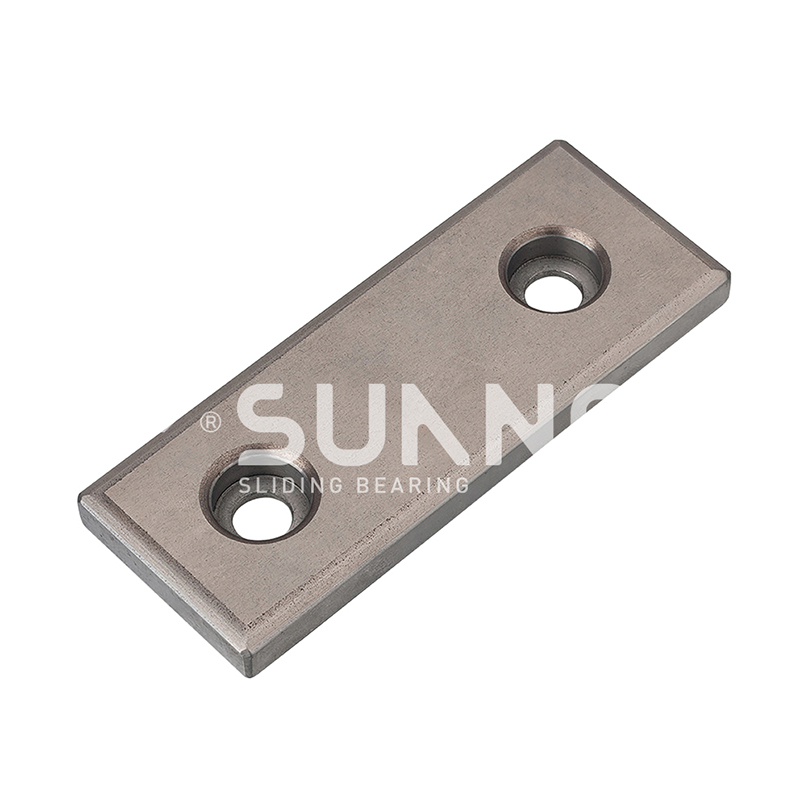 Oliehoudende bimetallic lager 200#P10 Steel Graphite Insert Wear Plate / Oilless Wear Plate With 2 Counter‑sink Holes
-
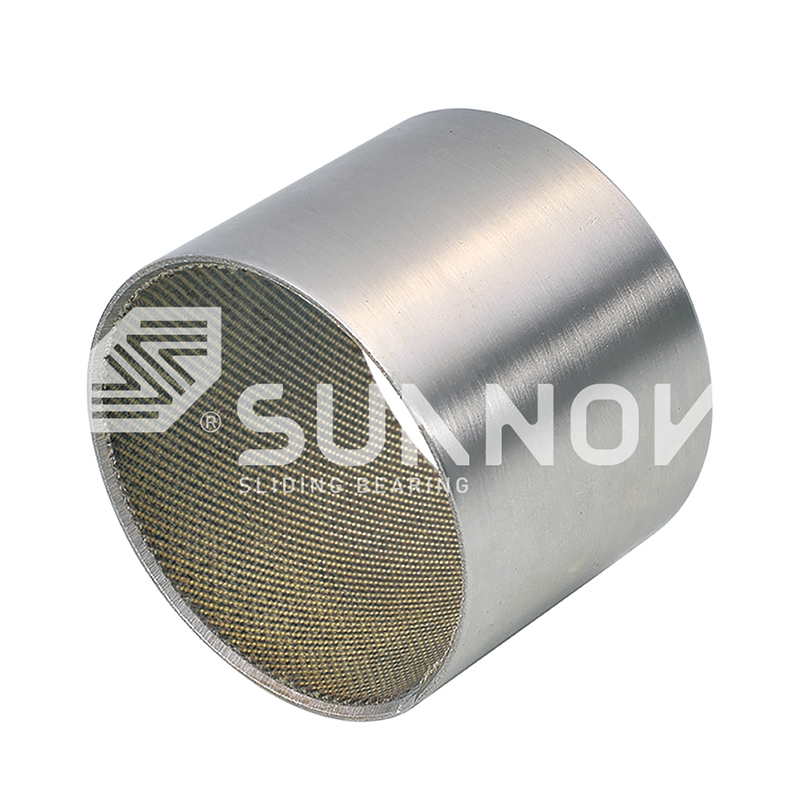 SF-1 Oilless lager SF-TEX zelfsmerende bus van geweven vezels, met stof omwikkeld glijlager
-

-
 JF-800 bi-metaallager JF-20 high-performance aluminium + koolstofstaallegering lager voor industriële machines
-
 FB090 Bronze verpakte lager FB09G Bronze verpakte lager


Waar kopers rekening mee moeten houden bij het aanschaffen van op maat gemaakte zelfsmerende lagers
Industrnieuws-Een inkoopingenieur opent drie offertes voor een op maat gemaakte glijbus met dezelfde nominale binnendiameter, buitendiameter en lengte. De eenheidsprijzen verschillen bijna 40 procent, maar toch vermeldt geen van de offertebladen een materiaalkwaliteit, een PV-limiet of een vereiste ashardheid. Zes maanden later wordt het goedkoopste onderdeel uit een stempelpers gehaald met een vergalde boring en een gegroefd dagboek. De werkelijke kosten van die besparing omvatten een ongeplande stillegging, twee ploegendiensten voor technici en een vervangende schacht.
Deze reeks herhaalt zich bij matrijzenbouwers, hydraulische pompbouwers en bouwmaterieellijnen. Zelfsmerende lagers zien er eenvoudig uit, maar toch bepalen de specificaties erin of het onderdeel overleeft.
Definieer het operationele bereik voordat u offertes vergelijkt
De eerste specificatie die moet worden vastgelegd is de mechanische belasting, uitgedrukt als specifieke belasting, glijsnelheid en hun product, de PV-waarde. Elk materiaalsysteem heeft een maximale PV waarboven de vaste smeerfilm afbreekt en de slijtage sterk versnelt.
- Radiaal belastingsbereik, inclusief impact- en randbelastingspieken
- Glijsnelheid en bewegingstype: roterend, oscillerend of heen en weer bewegend
- Interfacetemperatuurbereik en omgevingsomstandigheden
- Asmateriaalkwaliteit, hardheid en oppervlakteafwerking
PV = p x v p in N/mm2, v in m/s. Wanneer de berekende PV de droge limiet van het materiaal overschrijdt, raakt het lager oververhit, verliest het zijn overdrachtsfilm en slijt het exponentieel.
Laat de leverancier deze waarden niet raden. Een verantwoordelijke fabrikant vraagt naar belasting, snelheid en temperatuur voordat hij een offerte uitbrengt. Als een verkoper uw onderdeel prijst zonder ook maar één technische vraag te stellen, is het lager al verkeerd ontworpen.
Stem het materiaalsysteem af op het dienstvenster
Een zelfsmerend lager behoort niet tot één materiaalklasse; het is een reeks bouwfamilies, elk met een specifiek dienstvenster. Gegoten, massief ingebedde lagers bewerken pluggen met vast smeermiddel in een bronzen of messing behuizing, absorberen schokbelastingen en domineren toepassingen in matrijsgeleiders, uitwerpers en slijtplaten.
 JDB650 Zelfsmerende messing bus met ingebed vast smeermiddel Deze messing bus maakt gebruik van een CuZn24Al6-legering met ingebedde grafietinzetstukken voor een onderhoudsvrije werking. Het is geschikt voor omgevingen met hoge belasting, lage snelheden en middelhoge tot hoge temperaturen waar externe smering onpraktisch is. Bekijk Product →
Gesinterde bimetaallagers verbinden een koperlegeringslaag met verspreid vast smeermiddel aan een stalen achterkant, waardoor harde ondersteuning wordt gecombineerd met een stabiele looplaag voor stabiele hoge belastingen.
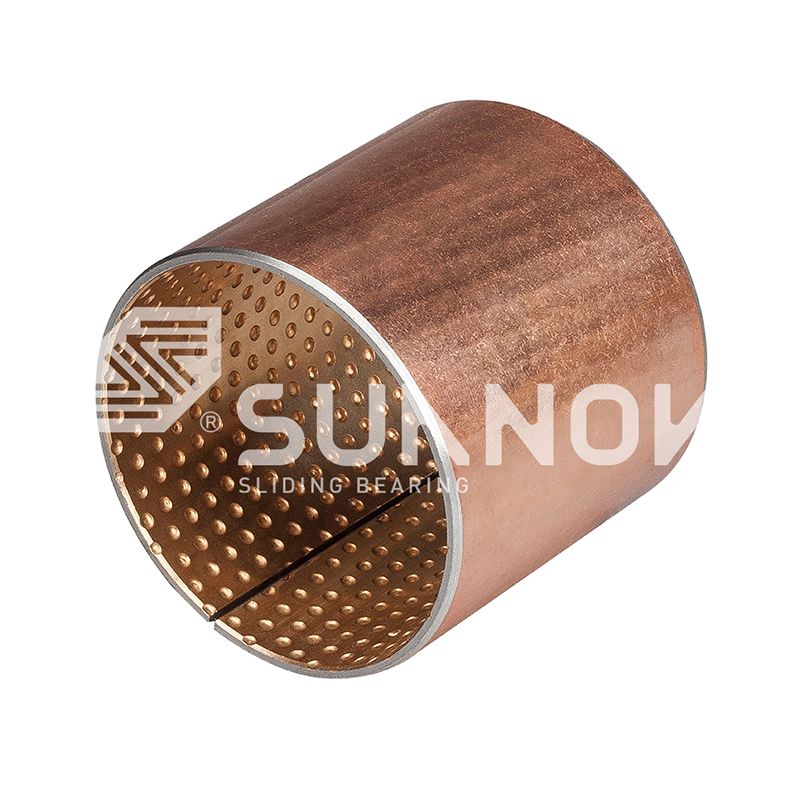 JF-800 bimetaallager met CuPb10Sn10-legering voor zwaar gebruik Een gesinterd lager met stalen achterkant en een lood-tinbronslaag, gebouwd voor extreme belastingen en glijden op lage snelheid. Het biedt een sterke slijtvastheid en is geschikt voor veeleisende toepassingen in de mijnbouw, de bouw en maritieme uitrusting. Bekijk Product →
Met PTFE beklede lagers zoals het SF1-type voegen een polymeerlaag met lage wrijving toe voor stick-slip-, fretting- of start-stop-risico's.
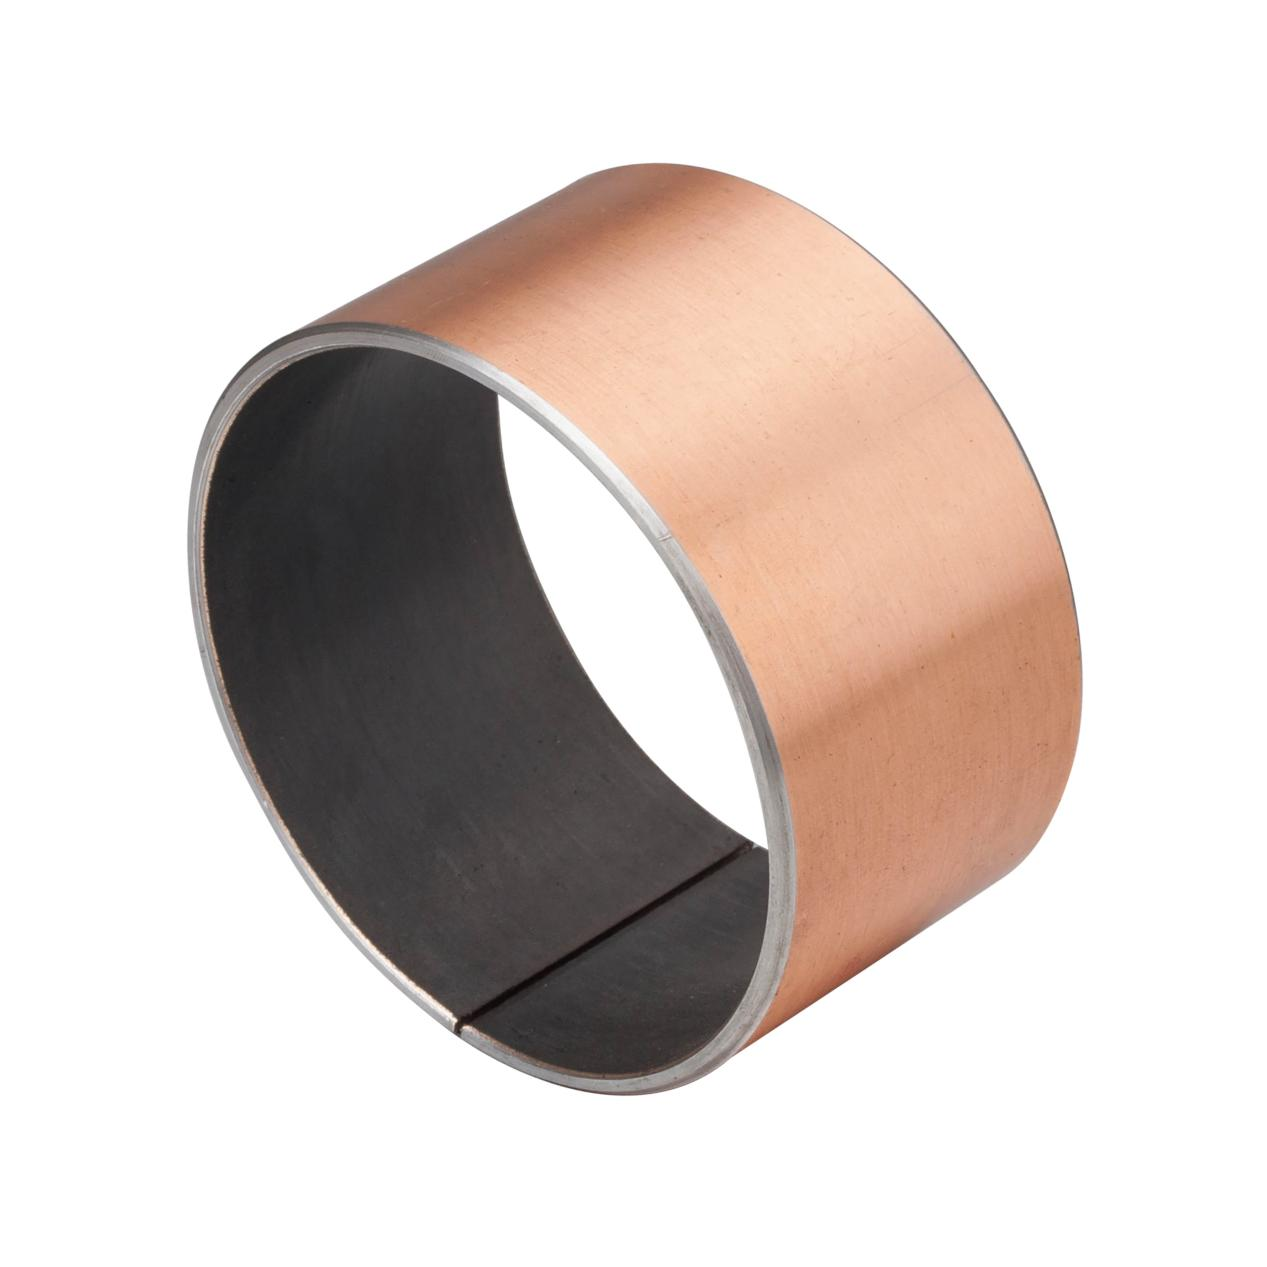 SF-1 Onderhoudsvrij, PTFE-gevoerd zelfsmerend lager Een drielaags composietlager met stalen achterkant, poreus brons en PTFE-voering. Het werkt zonder olie, vermindert geluid en trillingen en kan zware lasten aan, waardoor het geschikt is voor textiel-, automobiel- en machinetoepassingen. Bekijk Product →
Materiaalkwaliteit is net zo belangrijk als constructie. Tinbrons, aluminiumbrons en messing verschillen qua vloeisterkte, slijtagegedrag en temperatuurplafond, en Europese kopers vragen steeds vaker om loodvrije of REACH-conforme kwaliteiten. De matrixlegering moet herleidbaar zijn tot een standaardspecificatie en mag niet als gelijkwaardig of gelijkwaardig worden beschreven.
Representatieve droge PV-limieten per materiaalfamilie Waarden in MPa-m/s bij droog bedrijf. Oriëntatiegegevens ter vergelijking; bevestig met de PV-testresultaten van de leverancier.
| Dragende familie | Bouw | Typische belasting bij lage snelheid | Typische droge PV | Beste voor |
| Gegoten ingebed | Bronzen of messing behuizing met pluggen voor vast smeermiddel | tot 60 N/mm2 | 2,5 MPa-m/s | Matrijzen, slijtplaten, oscillerende verbindingen |
| Gesinterd bimetaal | Stalen achterkant met gesinterde koperlegeringslaag | tot 70 N/mm2 | 2,0 MPa-m/s | Hydraulische pompen, versnellingsbakken, laders |
| Verpakt brons | Gerolde bronzen schaal met zakken voor smeermiddel | tot 40 N/mm2 | 1,5 MPa-m/s | Stabiele posities met matige belasting |
| PTFE-gevoerd | Rug met PTFE-laag met lage wrijving | tot 25 N/mm2 | 3,6 MPa-m/s | Stop-start, heen en weer gaande mechanismen |
Overdrachtfilm
Overdrachtfilm is the thin layer of solid lubricant mechanically deposited onto the shaft during running-in. It is the real working surface of a self-lubricating bearing. If the shaft finish is too rough or the PV limit is exceeded, the film breaks down and metal-to-metal contact begins.
Bekijk de JDB solide smerende lagerproductfamilie om te zien hoe één constructieconcept opschaalt van geleidepennen tot zware slijtplaten.
Controleer toleranties en de norm daarachter
Tekentoleranties veroorzaken meer fouten in het veld van aangepaste lagers dan materiaalselectie. De kritische afmetingen zijn de boring op de as, de interferentie van de buitendiameter in de behuizing, variatie in wanddikte, haaksheid van de flens en afschuiningsgeometrie.
Aangepaste onderdelen volgen een standaard of een tekening. Bij gereedschap definiëren NAAMS en DIN 9834 de geometrie van de geleidelagers; metrische flenslagers volgen de ISO-pasconventies. Bevestig welke norm van toepassing is voordat u gaat bewerken.
| Afmeting | Typische specificatie | Mislukkingsmodus wanneer het mis is |
| Boring ID tolerantie | H7 of H8, afhankelijk van de aspassing | Schachtscoren en verlies van contactoppervlak |
| Buitendiameter | H7/s6 of soortgelijke interferentiepassing | Rotatie van de behuizing en wrijvingsslijtage |
| Variatie in wanddikte | Binnen 0,05-0,10 mm op precisiekwaliteiten | Hoge plaatselijke druk en vroegtijdige slijtage |
| Flens haaksheid | Loodrechtheid binnen 0,05 mm | Randbelasting op de as |
| Afschuining en randbreuk | 0,3-1,0 mm per tekening | Overdrachtfilm scraped off during assembly |
Vuistregel: de tolerantieketen van een op maat gemaakt lager moet uitgaan van de as- en behuizingsafmetingen bij bedrijfstemperatuur, niet van de nominale tekenwaarden.
Controleer de giet- en testdiscipline van de leverancier
De procesbeheersing van een leverancier is de enige betrouwbare voorspeller van de kwaliteitconsistentie. De belangrijkste vraag is niet of de leverancier de lagers verspant, maar of hij de legering controleert van het smelten tot het eindproduct. Een fabrikant die zijn eigen koperlegeringen giet en in drie fasen spectrografische controles uitvoert, kan de kwaliteit certificeren.
Zhejiang Shuangnuo Bearing Technology Co., Ltd. giet zijn eigen koperlegeringen, bewaakt de smelt voor, tijdens en na de oven met spectrometers en exploiteert meer dan 80 CNC-machines voor de afwerking. Het materiaal wacht nooit op een externe gieterij.
Legering opladen en smelten
Gecontroleerde toevoegingen van koper, tin, aluminium en sporenelementen.
Spectrografische controle van de oven
Kwaliteit geverifieerd vóór het gieten.
Gieten
Centrifugaal, continu of metaalgieten per onderdeelgeometrie.
Verificatie na cast
Tweede spectrografische controle van de gestolde legering.
CNC-bewerking
Boring, buitendiameter, flens en smeermiddelzakken volgens tekening bewerkt.
Testen door derden
Samenstellings- en mechanische eigendomsrapporten op aanvraag verkrijgbaar.
Vraag het testrapport op vóór de aankooporder, niet na een claim. Als een leverancier geen samenstellings- en mechanisch rapport van een derde partij kan overleggen voor de exacte smelt die in uw batch wordt gebruikt, is de legering in feite ongecontroleerd.
Vergelijk de totale eigendomskosten, niet de eenheidsprijs
Eenheidsprijs is de minst betrouwbare kostenmaatstaf voor een op maat gemaakt glijlager. Een bus die na 4.000 uur kapot gaat in plaats van na 12.000 uur, kost meer stilstand, arbeid en asschade dan enig prijsverschil tussen leveranciers. Zet elke offerte om in een kostprijs per draaiuur.
3x Verspreiding van de slijtagelevensduur waargenomen tussen een geverifieerde gietkwaliteit en een niet-geverifieerd equivalent bij identiek gebruik.
1-2 uur Het stoppen van de smering wordt geëlimineerd per week per lagerpunt na de ombouw naar bussen met vast smeermiddel.
30% Typische prijspremie voor een gecertificeerde kwaliteit met volledige testdocumentatie ten opzichte van een niet-gecertificeerd onderdeel.
Een goedkope leverancier die controles in de ovenfase overslaat, kan materiaal van slechte kwaliteit doorgeven; het verschil is onzichtbaar in de eerste honderd uur en vernietigt de bus bij het eerste onderhoudsinterval.
Zelfsmerend betekent nooit onderhoudsvrij. Asafwerking, uitlijning en inloopgedrag bepalen de transferfilm, en de film bepaalt de levensduur van het lager. Onze analyse van veel voorkomende misvattingen bij de aankoop van zelfsmerende bronzen lagers dekt de specificatiefouten achter veldfouten.
Veelgestelde vragen
Dit zijn de vier vragen die kopers het vaakst stellen voordat ze een bestelling op maat plaatsen.
Wat is een PV-limiet en waarom is dit van belang voor een op maat gemaakt lager?
De PV-limiet is het product van de specifieke druk in N/mm2 en de glijsnelheid in m/s waarboven de vaste smeermiddelfilm het grensvlak niet langer kan beschermen. Boven deze limiet raakt het lager oververhit en slijt het snel. Uw belastingberekening moet binnen de goedgekeurde limiet van de materiële familie passen.
Moeten we een ISO-pasvorm of een nominale maat specificeren?
Bied beide aan. Vermeld de nominale boring, buitendiameter en lengte, en voeg vervolgens de pasvormklasse of de werkelijke as- en behuizingsafmetingen bij bedrijfstemperatuur toe. De leverancier heeft deze informatie nodig om bewerkingstoleranties te selecteren die voorkomen dat het lager in de behuizing draait of vastloopt op de as.
Hoe kunnen we de materiaalkwaliteit van een op maat gemaakt lager verifiëren?
Vraag een spectrografisch samenstellingsrapport aan van de smelt die in uw batch wordt gebruikt, plus een rapport van derden over de samenstelling en mechanische eigenschappen. Een leverancier die zijn eigen gietwerk controleert, kan deze als standaarddocumenten aanleveren. Als het rapport geen standaardkwaliteit kan noemen, is het materiaal niet gecertificeerd.
Hoe lang moet een zelfsmerende bus meegaan?
Er bestaat geen universeel getal. De levensduur is afhankelijk van belasting, snelheid, temperatuur, asafwerking en inschakelduur. Een praktische aanpak is om met de leverancier een minimale ontwerplevensduur overeen te komen, de PV-berekening te vergelijken met echte bedrijfsgegevens en te valideren met één pilotbatch voordat de volledige productie plaatsvindt.
Kortom: specificeer de belasting, verifieer de kwaliteit, controleer het proces en prijs de levensduur in plaats van het onderdeel.
Neem contact met ons op //
Hebben vragen? Neem contact op!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Gespecialiseerd in de productie van verschillende zelf-knabbelende koperlegeringsbuslagersproducten
Snelle links
Gerelateerde producten
Contact
- Toevoegen: Nr. 69, Tingyao East Road, Ganyao Town Industrial Zone, Jishan County, Zhejiang Province, China
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E -mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Aangepaste zelfmacht van koperlegeringslagers
