-
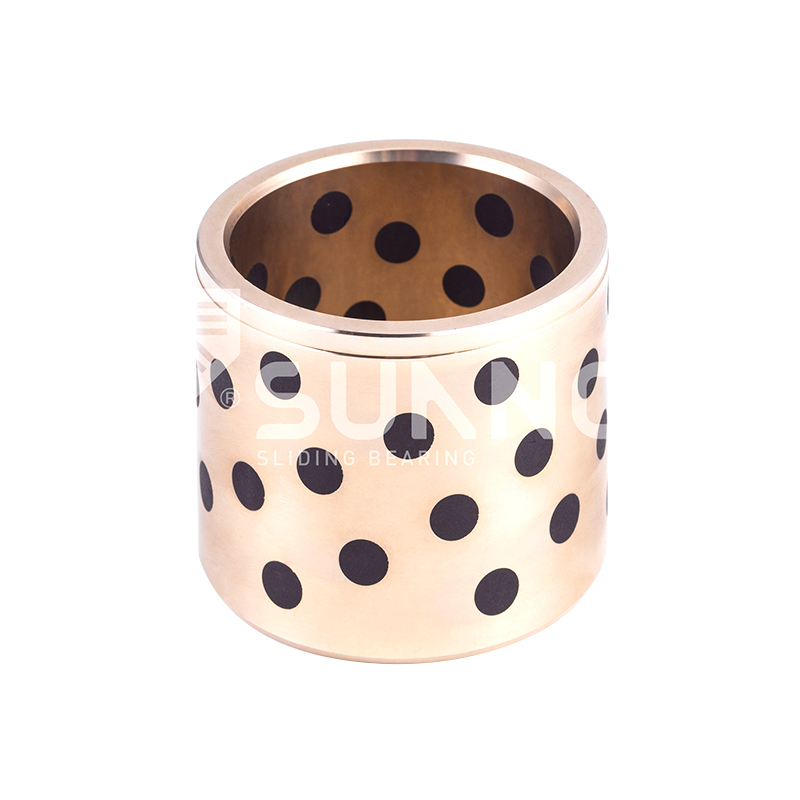 JDB vaste lager lager JDB650 Zelfsmerende messing bus, olievrije lagers
-
 JDB vaste lager lager High Temperature Brass JGB Oilless Ejector Guide Bearings
-
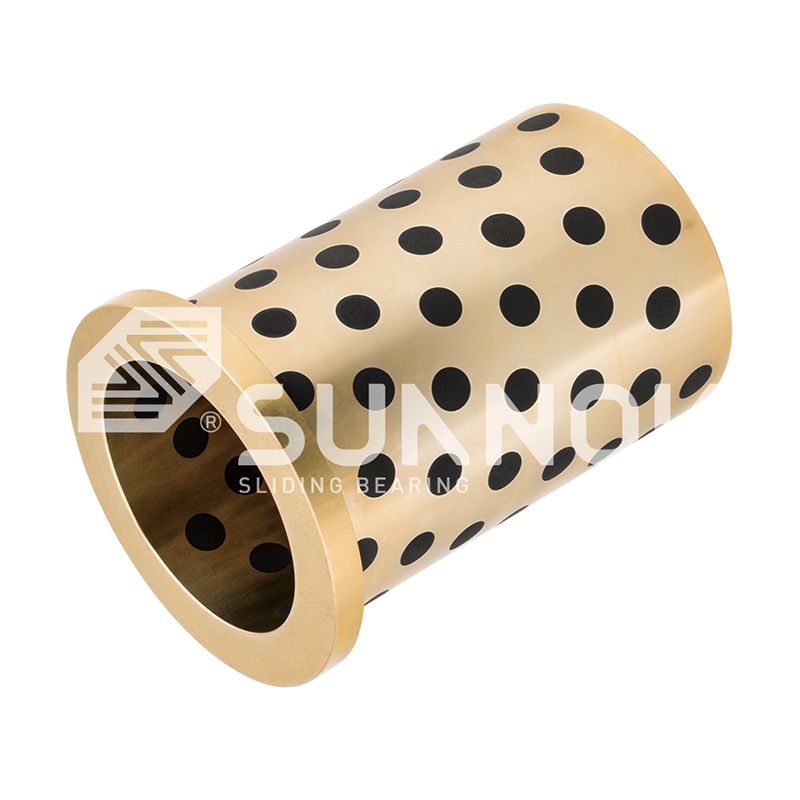 JDB vaste lager lager Zelfsmerende bronzen bus met één flens, grafiet verstopt glijlager JEFW
-

-
 Oliehoudende bimetallic lager Self-Lubricating 200# P20 Steel Graphite Insert Wear Plate / Steel Oilless Wear Strip
-
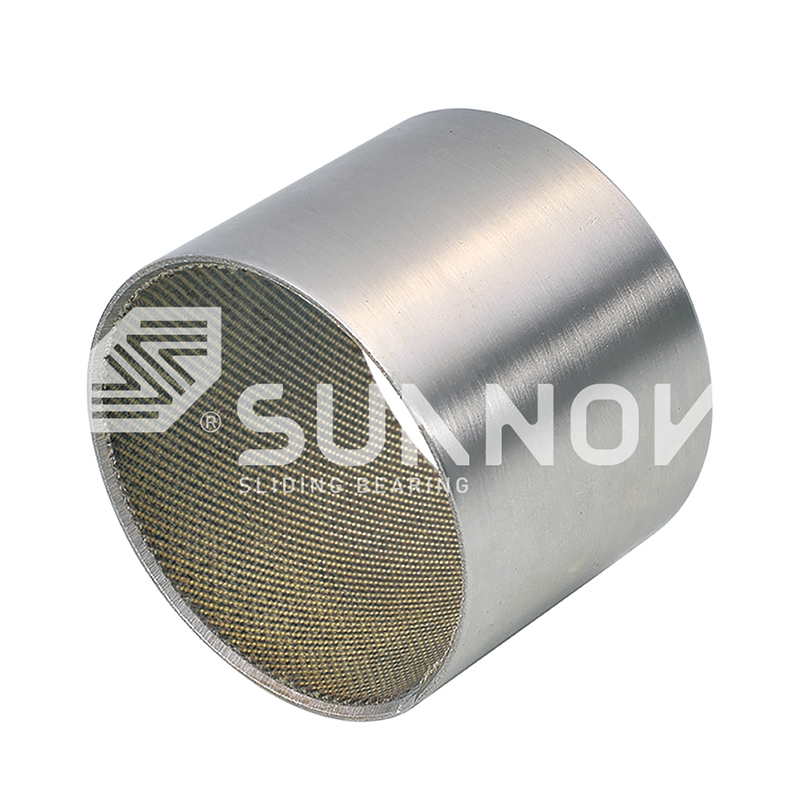 SF-1 Oilless lager SF-TEX zelfsmerende bus van geweven vezels, met stof omwikkeld glijlager
-
 JF-800 bi-metaallager JF-700 Bi-Metal Lager Heavy Duty Self-Subricing Sleeve Bushings
-
 FB090 Bronze verpakte lager FB09G Bronze verpakte lager


Productie van zelfsmerende lagers: belangrijke productie- en inspectiefactoren
Industrnieuws-Op de inspectiebank verdient een zelfsmerend lager zijn geschatte levensduur, maar de beslissingen die die levensduur bepalen, worden veel eerder genomen. Een stempelmatrijsbus die is gespecificeerd voor 20.000 slagen en die vastloopt bij 3.000 slagen is zelden een smeermiddelfout; het is een fabricagefout: een legering die van slechte kwaliteit is gegoten, een grafietplug die losraakt in de zak, of een boring die buiten de tolerantie is afgewerkt. Bij de productie van zelfsmerende lagers wordt de kwaliteit vastgelegd in de oven, de pers en de meter, lang voordat het onderdeel de machine bereikt.
Zhejiang Shuangnuo Bearing Technology Co., Ltd. exploiteert het gieten, sinteren, CNC-bewerkingen en eindinspecties van koperlegeringen onder één dak. Die integratie is geen marketingclaim; het is de kern van de kwaliteitscontrole van lagers, omdat dezelfde materiaalpoorten en acceptatiecontroles elke productfamilie kunnen volgen, van smelt tot afgewerkte bussen.
Koperlegeringen gieten: de eerste kwaliteitspoort
Het draagvermogen en de slijtvastheid van een zelfsmerend lager worden in de smeltoven vastgelegd, voordat er met de bewerking wordt begonnen. De kopermatrix - tinbrons, aluminiumbrons of messing gegoten volgens standaard nationale kwaliteiten - bepaalt de hardheid, de weerstand tegen vastlopen en het gedrag onder randbelasting.
Shuangnuo produceert zijn eigen blanco's van koperlegeringen door middel van centrifugaalgieten, continugieten en gieten van metalen mallen. Centrifugaal gieten verpakt de microstructuur voor dichte cilindrische plano's; continugieten levert uniform staafmateriaal op voor lange runs; het gieten van metalen mallen vormt bijna-netvormen met minder afval. Elke route verandert de porositeit en korreloriëntatie, dus de gietmethode is zelf een prestatiebeslissing.
Typische Brinell-hardheid van koperlegeringen in zelfsmerende lagers (HB)
Typische middenwaarden; productieacceptatie is gebaseerd op het spectrometrische testcertificaat voor elke heat.
Het JDB-inbeddingsproces: vast smeermiddel in een kopermatrix
De massieve zelfsmerende lagers van JDB werken omdat nauwkeurig gepositioneerde grafiet- of samengestelde pluggen mechanisch worden vergrendeld in een behuizing van gegoten koperlegering. Na het gieten worden er zakken in geboord en vervolgens worden de pluggen met gecontroleerde interferentie erin gedrukt, zodat ze blijven zitten onder trillingen, schokken en thermische cycli.
Een zelfsmerend lager is een glijlager waarin een vast smeermiddel (meestal grafiet of een verbinding op grafietbasis) is ingebed in of verspreid door de lagerwand, waardoor het lager gedurende langere perioden kan functioneren zonder een continue externe olietoevoer.
Twee parameters domineren de inbeddingsstap. De plugoppervlakverhouding balanceert wrijving tegen belastingscapaciteit: een groter smeermiddeloppervlak verlaagt de wrijving maar verzwakt de matrix, dus het patroon moet de PV-waarde van het lager respecteren. Het vasthouden van de plug bepaalt de overleving onder schokbelastingen; een plug die naar buiten steekt, vernietigt zowel de bus als de bijpassende as. De tijdens het inlopen gevormde transferfilm maakt het lager onderhoudsvrij, zoals beschreven in onze analyse van het JDB-werkprincipe .
 JDB650 Zelfsmerende messing bus met ingebed vast smeermiddel Deze messing bus maakt gebruik van een CuZn24Al6-legering met ingebedde grafietpluggen om een overdrachtsfilm met lage wrijving te vormen, waardoor deze geschikt is voor toepassingen met hoge belasting, lage snelheid en moeilijk te smeren zonder externe olie. Bekijk Product →
Gesinterde bimetaallagers: stalen achterkant, bronzen functie
Gesinterde bimetaallagers combineren een stalen achterkant voor structurele sterkte met een poreuze bronzen laag die bij gecontroleerde temperatuur is gesinterd en vervolgens is geïmpregneerd met vast smeermiddel. De stalen schaal draagt de last; de bronzen laag beheert wrijving en tolereert kleine verkeerde uitlijning.
De 200-B-serie maakt gebruik van een stalen achterkant, gesinterd poeder op koperbasis en gedispergeerd vast smeermiddel voor zware bouwmachines. De JF-800-familie, inclusief de loodvrije JF750 en de JF20 met hoog aluminiumgehalte, richt zich op hydraulische pompen en tandwielpompen waarbij vermoeiingssterkte en vervormbaarheid beide van cruciaal belang zijn.
4 gietroutes: centrifugaal, continu, metalen mal en sinteren
3 spectrale inspectiepoorten per heat
80 CNC-bewerkingsmachines op de productievloer
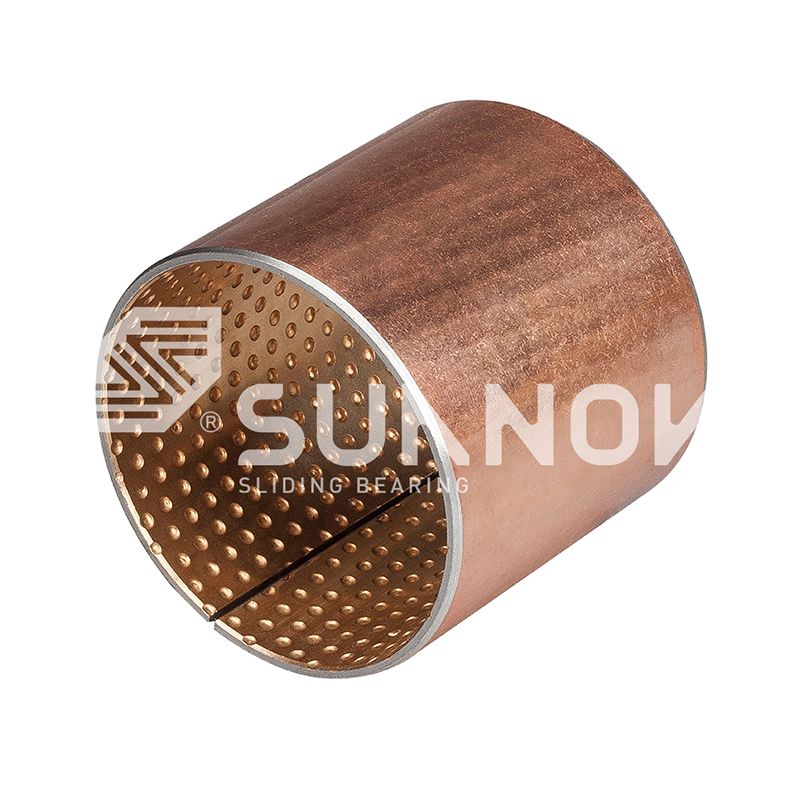 JF-800 bimetaallager met CuPb10Sn10-legering voor zwaar gebruik Dit lager met stalen achterkant en een gesinterde koper-lood-tin-laag is ontworpen voor zwaar gebruik bij lage snelheden en biedt uitstekende slijtvastheid en schoktolerantie voor veeleisende industriële apparatuur. Bekijk Product →
Verpakte bronzen lagers: precisie van gewalste strip
Omwikkelde bronzen lagers worden gevormd door bronzen strippen in cilindrische of flensvormen te rollen, waarbij de smeermiddellaag wordt aangebracht vóór het vormen. Omdat het binnenoppervlak een patroon met smeermiddelzakjes in reliëf heeft, zijn de kritische controles de uitlijning van de naden, de staat van de randen en de integriteit van de omhulling na het vormen.
De FB090-familie omvat standaard metrische, met brons omwikkelde bussen; de FB08G-variant maakt gebruik van een staal-grafietconstructie voor zwaardere randbelasting. Afdichtings- en flensversies breiden het bereik uit naar roterende en heen en weer gaande assen.
Bij omwikkelde bronzen lagers komt de dimensionale consistentie voort uit het gereedschap en de strip, niet uit de machinale bewerking. Dit is de reden waarom het proces de productie van grote, gestandaardiseerde metrische bussen domineert.
 FB090 Brons omwikkeld lager met diamanten smeerzakken Deze zelfsmerende bus is gevormd uit CuSn8-bronzen strip met ruitvormige inkepingen die vet vasthouden en biedt een lange levensduur en een hoog draagvermogen voor bouw- en automobieltoepassingen. Bekijk Product →
Dimensionale bewerking en het eindinspectieprotocol
Het definitieve inspectieprotocol beslist of een lager de service bereikt die is beoordeeld op de ontwerp-PV-waarde of voortijdig defect raakt. De drie beslissende controles zijn maattolerantie, oppervlakteafwerking en smeermiddeldekking.
De ruim 80 CNC-draaibanken en bewerkingscentra van Shuangnuo bevatten boringen, flensvlakken en verzinkingen voor standaard metrische maten en aangepaste tekeningen. Omdat dezelfde apparatuur rechtstreeks uit intern gegoten plano's snijdt, blijft de dimensionale verificatie consistent van prototype tot productiebatch.
| Inspectiepunt | Methode | Criterium |
| Samenstelling van de legering | Spectrometer, drie poorten | Niveaulimieten per standaard |
| Deugdelijkheid gieten | Visuele en ultrasone controle | Geen porositeit of krimp |
| Smeermiddel inbedden | Stekkerdekking, retentietest | Oppervlakteverhouding en zitdiepte |
| Gesinterde laagverbinding | Afschuif- en afpelbemonstering | Hechtingssterkte van de laag |
| Afmetingen | Meters, CMM | ID, OD, flens per tekening |
| Oppervlakteafwerking | Profielmeter | Ra binnen specificatie |
- Grondstofselectie en warmteberekening
- Smelten met controle van de ovenladingsspectrometer
- Gieten via centrifugale, continue of metalen malroute
- Ruw- en nabewerking op CNC-apparatuur
- Vaste smeermiddelinbedding of gesinterde laagafwerking
- Definitieve maat- en materiaalacceptatie
Gegoten, gesinterd of verpakt: de route afstemmen op de toepassing
Geen enkele productieroute domineert elke toepassing. Gegoten lagers in JDB-stijl dragen zware schokbelastingen, gesinterde bimetaalonderdelen zijn geschikt voor hydraulische en zuigersystemen met hoog volume, en omwikkelde bronzen bussen zorgen voor economische precisie in gestandaardiseerde metrische maten.
Gegoten en ingebed (JDB)
Vaste smeermiddelpluggen in een gegoten koperen matrix.
Hoge tolerantie voor schokken en randbelasting.
Typisch gebruik: stempelmatrijzen, mallen, zware machines.
Gesinterd bimetaal (JF-800, 200-B)
Stalen achterkant met sinterbronslaag.
Hoge vermoeiingssterkte en smeermiddelretentie.
Typisch gebruik: hydraulische pompen, tandwielpompen.
Verpakt brons (FB090)
Gewalst band met aangebrachte smeerlaag.
Consistente ID's in metrische formaten met groot volume.
Typisch gebruik: standaardbussen, geleidingstoepassingen.
Alle drie de routes delen één vereiste: een leverancier die zijn eigen materiaal en bewerking controleert, kan dezelfde traceerbaarheid bieden voor een catalogusonderdeel en een aangepaste tekening, en kan deze ondersteunen met een gezaghebbend testrapport van een derde partij.
Veelgestelde vragen
Wat is de meest kritische inspectie bij de productie van zelfsmerende lagers?
Verificatie van de materiaalsamenstelling met een spectrometer is het meest kritisch, omdat een legeringsafwijking later niet kan worden gecorrigeerd. De controle met drie poorten: het vullen van de oven, het gesmolten metaal vóór het gieten en het voltooide gieten, beschermt elke volgende processtap.
Welke invloed heeft de gietmethode op de lagerprestaties?
De gietmethode controleert de dichtheid en porositeit van de microstructuur. Centrifugaal gieten produceert dichte cilindrische plano's voor zware bussen, continu gieten levert een uniform staafmateriaal op, en het gieten van metalen mallen produceert bijna-netvormen met minder materiaalverspilling.
Hoe worden pluggen voor vaste smeermiddelen op hun plaats gehouden?
Zakken worden na het gieten machinaal bewerkt tot een gecontroleerde diameter en diepte, en grafiet- of compoundpluggen worden met interferentie erin gedrukt. De retentie wordt geverifieerd door controles van de zitdiepte en afschuiftesten op representatieve onderdelen.
Kan een klant aangepaste afmetingen en testrapporten opvragen?
Ja. Fabrikanten met interne giet- en CNC-bewerkingen kunnen niet-standaard maten produceren op basis van klanttekeningen en gezaghebbende testrapporten van derden verstrekken over de materiaalsamenstelling en mechanische eigenschappen.
Neem contact met ons op //
Hebben vragen? Neem contact op!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Gespecialiseerd in de productie van verschillende zelf-knabbelende koperlegeringsbuslagersproducten
Snelle links
Gerelateerde producten
Contact
- Toevoegen: Nr. 69, Tingyao East Road, Ganyao Town Industrial Zone, Jishan County, Zhejiang Province, China
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E -mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Aangepaste zelfmacht van koperlegeringslagers
