-
 JDB vaste lager lager JFBB metrische zelfsmerende olievrije grafiet flenslagers
-
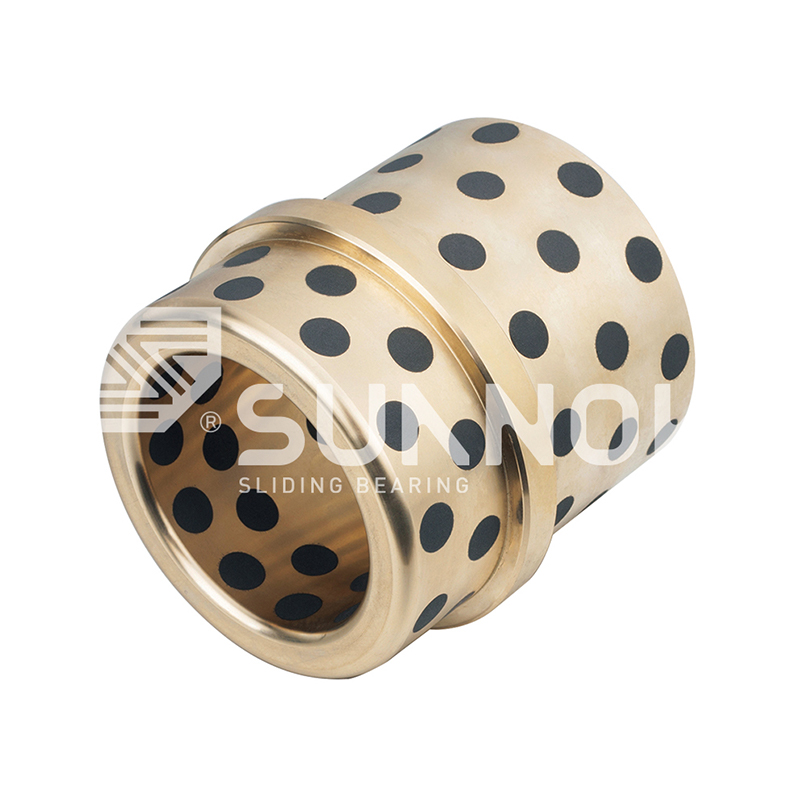 JDB vaste lager lager Getrapte flens, zelfsmerende bronzen bus, grafiet verstopt glijlager JOSG
-

-
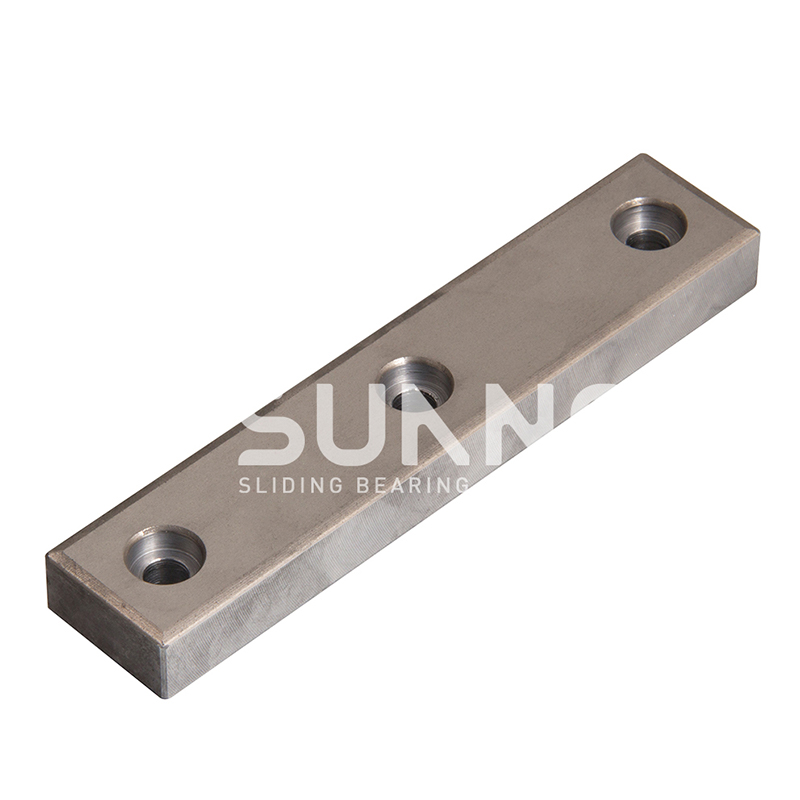 Oliehoudende bimetallic lager Self-Lubricating 200# P20 Steel Graphite Insert Wear Plate / Steel Oilless Wear Strip
-

-

-
 SF-2 grens smeerlager SF-2 Boundary Self-Selfricing Oillesess Sliding Busing Lager, loodvrije grensstruik
-
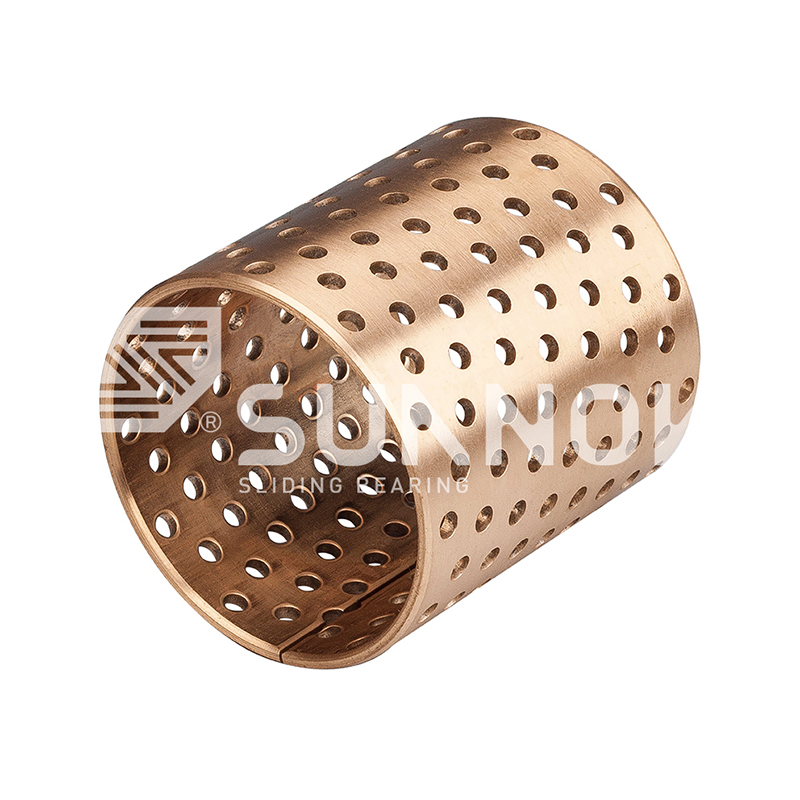 FB090 Bronze verpakte lager FB092 Bronze verpakte lager


Hoe zelfsmerende lagers voor matrijs- en spuitgietmachines te selecteren
Industrnieuws-Een spuitgietmatrijs met een snelheid van 25 schoten per minuut beweegt de uitwerppennen meer dan duizend keer per uur door hun geleidebussen. Op een pers van 550 ton dragen deze bussen een lokale oppervlaktedruk tussen 15 en 30 MPa, draaien ze bij matrijstemperaturen van 60 tot 120 °C en worden ze na montage nooit gesmeerd. Het selecteren van zelfsmerende lagers voor matrijs- en spuitgietmachines begint met het accepteren dat de bus zijn eigen smering moet leveren gedurende de levensduur van het gereedschap.
Een zelfsmerende lager is een glijlager met vast smeermiddel, meestal grafiet, PTFE of een metaalsulfide, ingebed in een matrix van koperlegering of staal, en ontworpen om gedurende de volledige levensduur zonder externe olie of vet te werken.
Het selectieproces is een checklist met vijf poorten: belasting en PV-waarde, temperatuur, as- en tolerantienormen, bewegingstype en praktische montage. De meeste schimmelfouten zijn terug te voeren op een overgeslagen parameter, meestal belasting.
Match eerst de belasting en de PV-waarde
De eerste selectiepoort is het draagvermogen en de PV-waarde, omdat een geleidebus die de plaatselijke oppervlaktedruk niet kan overleven, zal falen, hoe goed de rest van de mal ook is ontworpen.
De PV-waarde is de druk in MPa vermenigvuldigd met de glijsnelheid in meter per seconde. De posities van de malgeleiders lopen langzaam, meestal 0,05 tot 0,3 m/s, dus de druk domineert de berekening. De lokale oppervlaktedruk op uitwerppennen in hooggepakte onderdelen kan oplopen tot 20 tot 50 MPa, ver boven de limiet van een eenvoudige polymeerbus. Een gegoten koperlegering met grafietpluggen zorgt voor deze combinatie omdat de bronzen matrix de belasting draagt, terwijl het grafiet voor continue smering zorgt.
Vergelijk de typische statische belastingslimieten van de vier hoofdlagerfamilies die in mallen worden gebruikt:
Typische statische belastbaarheid per serie
JDB gegoten brons 250 MPa
JF bimetaal 200 MPa
SF1 PTFE-brons 140 MPa
FB090 verpakt 120 MPa
Waarden zijn typische statische belastingscapaciteiten voor standaard kwaliteiten; verifieer dit aan de hand van het materiaaltestrapport voor de door u geselecteerde legering.
Gegoten brons is de standaardinstelling voor de uitwerper- en geleidingsposities. De overdrachtfilmmechanisme van JDB-vastsmerende lagers verklaart waarom deze familie zo goed presteert in langzame matrijstoepassingen onder hoge druk.
250 MPa statisch draagvermogen, JDB gegoten brons
2,5 MPa m/s PV-limiet voor drooglopen
300°C maximale bedrijfstemperatuur
Bevestig temperatuur en chemische blootstelling
De tweede poort is de temperatuur, omdat het vaste smeermiddel en de lagermatrix elk thermische limieten hebben gedefinieerd die bepalen welke serie veilig kan worden gespecificeerd.
Harskeuze bepaalt de maltemperatuur:
- Basisharsen: matrijstemperaturen van 40 tot 80°C.
- Technische kunststoffen: matrijstemperaturen van 80 tot 120°C.
- Hotrunner- en kleppoortgebieden: lagerzittingen bij 150 tot 200°C.
Een SF1-lager op PTFE-basis blijft binnen zijn nominale waarde tot ongeveer 250°C continu, terwijl in grafiet ingebedde bronssoorten hun smeerfilm op 300°C of hoger houden.
Boven 200°C gaat grafiet-ingebed brons langer mee dan PTFE-gebaseerde lagers, omdat grafiet niet merkbaar oxideert onder 450°C, terwijl PTFE de belastingsondersteuning begint te verliezen rond de 260°C.
Blootstelling aan chemische stoffen is ook van belang. In vormcellen waar operators de geleidekolommen met oplosmiddel afvegen, of waar afspoelen deel uitmaakt van het schema, kunt u roestvrijstalen of afgedichte varianten bestellen, zodat schoonmaakmiddelen het vaste smeermiddel niet van open randen kunnen wegspoelen.
Controleer de hardheids-, afwerkings- en tolerantienormen van de as
De derde poort is de tribologische koppeling, omdat het lager slechts zo goed is als de as die er tegenaan loopt, en de maatklasse moet overeenkomen met de matrijsnorm die op de werkvloer wordt gebruikt.
De ashardheid voor uitwerppennen en geleidekolommen moet 45 tot 55 HRC zijn. Onder de 40 HRC werken harde grafietdeeltjes ingebed in het brons als een vijl op een zachte schacht. De oppervlakteafwerking moet Ra 0,4 tot 0,8 micron zijn. Bij ruwere afwerkingen wordt de transferfilm afgeschraapt; spiegelafwerkingen geven de film niets om aan te hechten. Verchroomde of genitreerde uitwerppennen zijn de standaardcombinatie voor JDB-geleidingslagers in auto-matrijzen.
Voor gereedschap voor de automobielsector bestelt u het geleidelager met dezelfde vormvaste functie als de NAAMS-standaard.
 Bronzen bus met dubbele flens en grafietplug en NAAMS-vormpassing Deze bronzen bus met dubbele flens voldoet aan de NAAMS-gereedschapsnormen en biedt axiale plaatsing in twee richtingen zonder extra hardware. De grafietpluggen maken een onderhoudsvrije werking onder zware belasting mogelijk, waardoor het een directe vervanging is voor matrijsgeleiders in de auto-industrie. Bekijk Product →
Gebruik voor Europese machines het DIN 9834-profiel, en de metrische flensversies (JFB650, JFBB) dekken montage door gaten af.
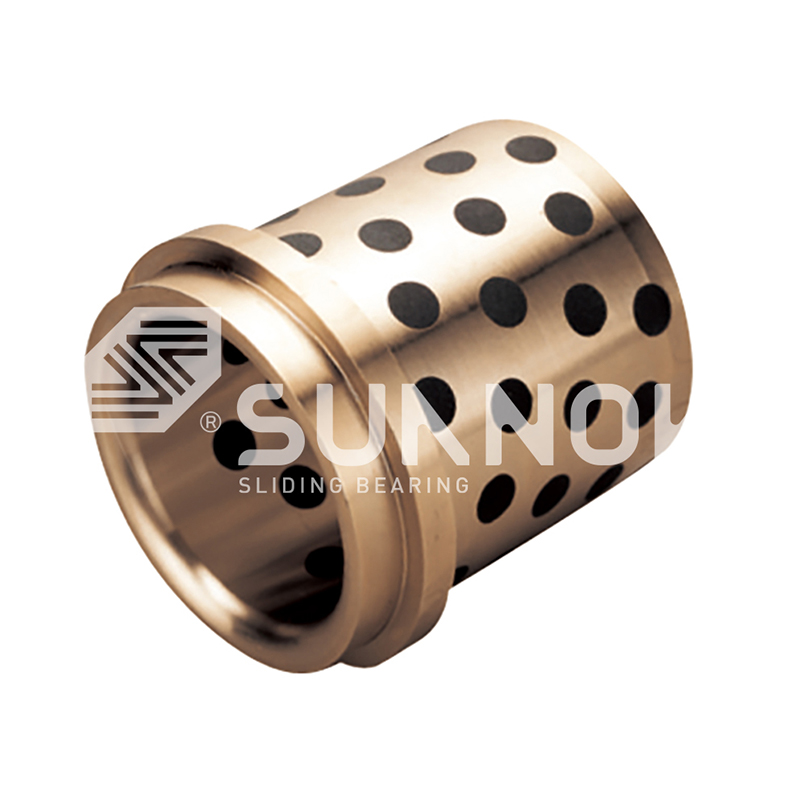 Onderhoudsvrije messing kraagbus volgens DIN 9834 met grafiet inzetstukken Deze DIN 9834 kraagbus biedt een positieve axiale locatie voor Europees persgereedschap. Het koperen huis met grafietinzetstukken werkt zonder externe smering, en de kraag vereenvoudigt de installatie. Controleer gewoon of de H7-behuizing past en de drukkrachtlimieten. Bekijk Product →
| Positie | Hardheid van de schacht | Oppervlakteafwerking | Voorkeur serie |
| Geleidepen voor uitwerper | 50 tot 55 HRC | Ra 0,4 micron | JEGB/JOSG |
| Gids pijler | 45 tot 50 HRC | Ra 0,6 micron | GB61 / DIN 9834 |
| Schuif slijtplaat | Minimaal 45 HRC | Ra 0,8 micron | JEZW / JPBW |
| Hydraulische uitwerpstang | 55 tot 60 HRC | Ra 0,4 micron | SF1D |
Controleer de tolerantie van de binnendiameter van het lager ten opzichte van de werkelijke pendiameter voordat u de behuizing bewerkt. Een interferentiefout van 0,02 mm manifesteert zich als een vastgelopen ejector binnen de eerste 100 cycli.
Wanneer u bestelt bij Zhejiang Shuangnuo Bearing Technology Co., Ltd., bevestigt het materiaaltestrapport de legeringskwaliteit en mechanische eigenschappen voor elke batch.
Match de serie met het bewegingsprofiel
De vierde poort is van het bewegingstype, omdat de uitwerperslagen, geleidingspilaren, schuifrails en hydraulische uitwerpers zeer verschillende combinaties van druk en snelheid opleggen.
Uitwerpmechanismen zijn de posities met de hoogste belasting en de laagste snelheid in een mal. De JEGB- en JEGBK-ejectorgeleiderlagers zijn gemaakt van gegoten brons met grafietpluggen, machinaal bewerkt om op de uitwerpplaatconstructie te passen.
 Bronzen bus met centrale flens en massief grafiet voor schimmelvorming en automatisering Deze middenflensbus is ontworpen voor uitwerpmechanismen en automatisering en biedt een axiale referentie op één punt, terwijl grafietinzetstukken hoge statische belastingen en glijden op lage snelheid aankunnen. Het is geschikt voor posities waar de oppervlaktedruk zonder olie hoger is dan 20 MPa. Bekijk Product →
Gegoten brons met grafietpluggen (JDB)
Kies voor uitwerppennen, geleidekolommen en slijtplaten met een snelheid onder de 0,3 m/s en een oppervlaktedruk boven de 20 MPa. Hoge statische belasting, hoge temperatuurtolerantie, lage wrijving zodra de grafiettransferfilm zich vormt.
PTFE-brons op staal (SF1)
Kies voor snellere, lichtere posities zoals hydraulische uitwerpstangen, tandwielpompschachten en glijbanen met een snelheid boven 0,3 m/s. Lagere wrijving en stillere werking, maar controleer de continue temperatuurlimiet van 250°C.
Vuistregel: minder dan 0,3 m/s met een druk boven 20 MPa is JDB-territorium; boven 0,3 m/s met lichte belastingen is SF1-territorium; zware oscillerende hydraulische krachten vragen om de JF-serie met bimetaal met stalen achterkant.
Bevestig bewerkings-, montage- en onderhoudsdetails
De vijfde poort is praktisch: bevestig dat de bus machinaal op de behuizing kan worden aangebracht, zonder randbeschadiging kan worden geïnstalleerd en kan worden geïnspecteerd tijdens gepland matrijsonderhoud.
Gegoten bronssoorten zijn goed machinaal te bewerken, wat betekent dat u de boring kunt afwerken tot de exacte behuizingstolerantie nadat de behuizing zelf is gelast of gerepareerd. Deze workflow levert een herhaalbare selectiebeslissing op voor elke matrijs of vormmachine:
- Definieer de inschakelduur: slagen per minuut, slaglengte en bedrijfsuren per jaar.
- Bereken de maximale oppervlaktedruk en glijsnelheid op de lagerzitting.
- Registreer de heetste aanhoudende temperatuur op de lagerlocatie, niet de temperatuur van het matrijsoppervlak.
- Specificeer de ashardheid, oppervlakteafwerking en tolerantiestandaard: metrisch, NAAMS of DIN.
- Selecteer de lagerserie en geometrie: cilindrisch, geflensd, drukring of slijtplaat.
- Bevestig bewerkingstoeslagen en vraag materiaaltestrapporten aan vóór productie.
Deze lagers zijn van nature onderhoudsvrij, maar de bijbehorende as niet. Inspecteer de as bij elk gepland onderhoudsvenster op krassen of roest, veeg schurend stof weg en vervang de bus wanneer de speling de oorspronkelijke slijtagelimiet bereikt. Het opnieuw smeren van een ingebed grafietlager met vet is meestal een vergissing, omdat vet schimmelstof aantrekt, het wrijvingsregime verandert en voorkomt dat de grafietoverdrachtsfilm zich vormt. Testrapporten van derden over de materiaalsamenstelling en mechanische eigenschappen zijn op aanvraag verkrijgbaar.
Veelgestelde vragen
Welk zelfsmerende lager is het beste voor uitwerpergeleidingspennen?
JDB gegoten bronzen uitwerpergeleidingslagers zoals JEGB, JEGBK en JOSG zijn de standaardkeuze, omdat uitwerppennen langzaam, onder hoge druk en heet zijn. De grafietpluggen leveren een continue transferfilm terwijl de bronzen matrix de belasting draagt.
Welke ashardheid heeft een zelfsmerend lager nodig?
Specificeer 45 tot 55 HRC met een oppervlakteafwerking van Ra 0,4 tot 0,8 micron. Zachtere schachten worden door de harde grafietdeeltjes gesneden en ruwe oppervlakken voorkomen dat de overdrachtfilm hecht.
Kunnen deze lagers volledig drooglopen?
Ja. Het ingebedde vaste smeermiddel is het smeersysteem. Het lager vormt tijdens de eerste bedrijfsuren een overdrachtsfilm op de as en daarna is een droge werking normaal. Voeg geen vet toe tenzij de leverancier een hybride gesmeerde versie specificeert.
Hoe lang gaat een zelfsmerend geleidelager mee?
Bij 20 MPa en 0,1 m/s gaat een JDB-geleidingsbus doorgaans langer dan 10.000 bedrijfsuren mee voordat de speling buiten de tolerantie komt. Houd de druk maal snelheid onder de 2,5 MPa m/s en controleer de schachtspeling bij gepland onderhoud.
Voor een compleet overzicht van de JDB-, SF1-, JF- en FB090-families vergelijkt u de zelfsmerende lagercatalogus .
Neem contact met ons op //
Hebben vragen? Neem contact op!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Gespecialiseerd in de productie van verschillende zelf-knabbelende koperlegeringsbuslagersproducten
Snelle links
Gerelateerde producten
Contact
- Toevoegen: Nr. 69, Tingyao East Road, Ganyao Town Industrial Zone, Jishan County, Zhejiang Province, China
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E -mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Aangepaste zelfmacht van koperlegeringslagers
