-

-
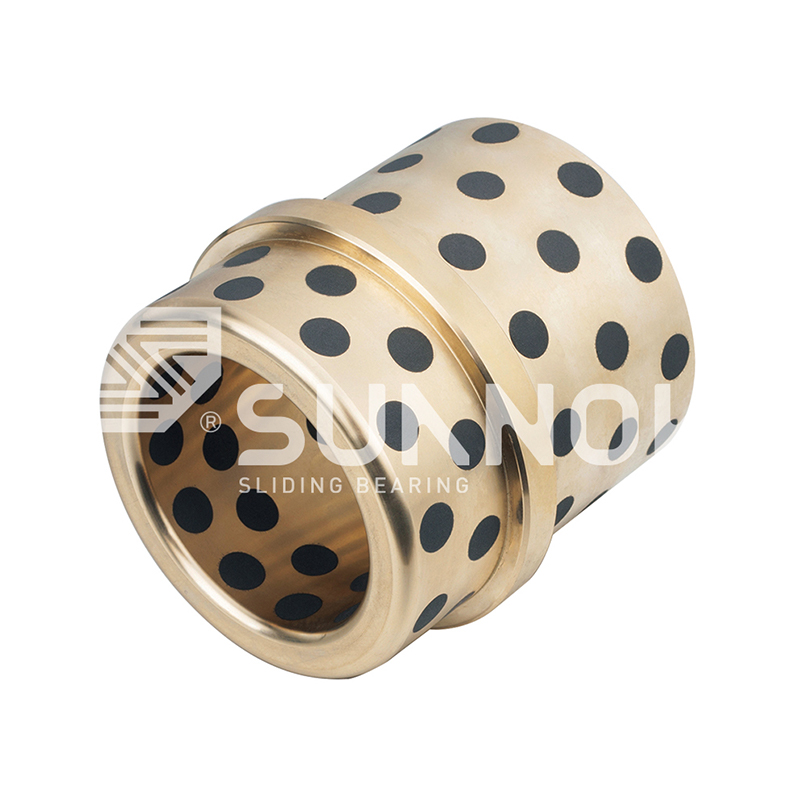 JDB vaste lager lager Getrapte flens, zelfsmerende bronzen bus, grafiet verstopt glijlager JOSG
-
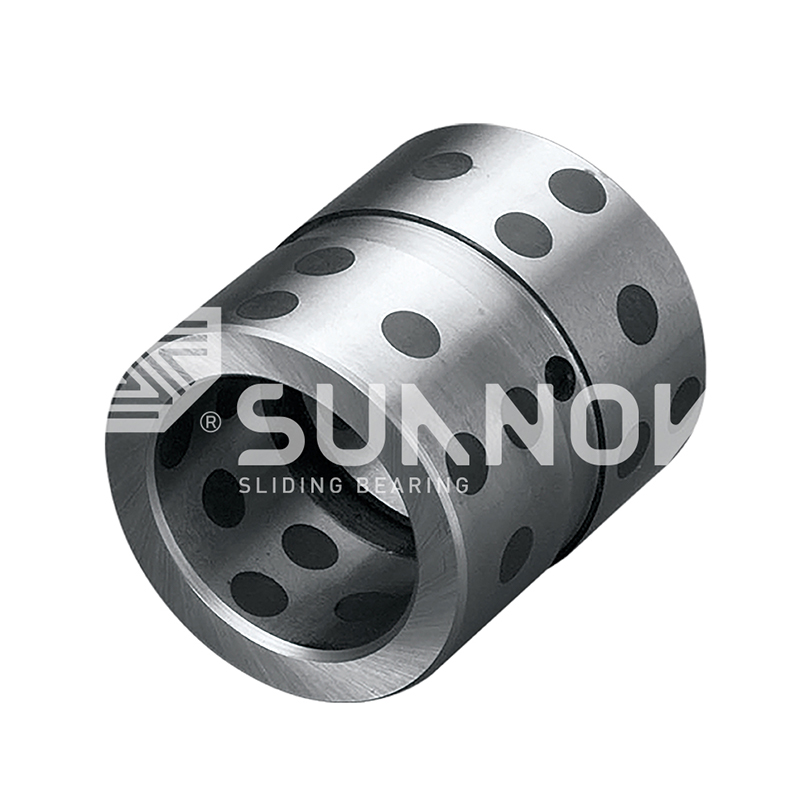 JDB vaste lager lager JDB-5 op staal gebaseerde olievrije bus, met grafiet ingevoegde stalen bus
-
 Oliehoudende bimetallic lager Self-Lubricating 200# P20 Steel Graphite Insert Wear Plate / Steel Oilless Wear Strip
-
 SF-1 Oilless lager Zelfsmeer SF-1T metalen tandwielpomp met bronzen bussen
-
 SF-2 grens smeerlager SF-2SP Standaard metrische grootte zelfsmeerslijtage Strip met PTFE
-
 JF-800 bi-metaallager JF-20 high-performance aluminium + koolstofstaallegering lager voor industriële machines
-
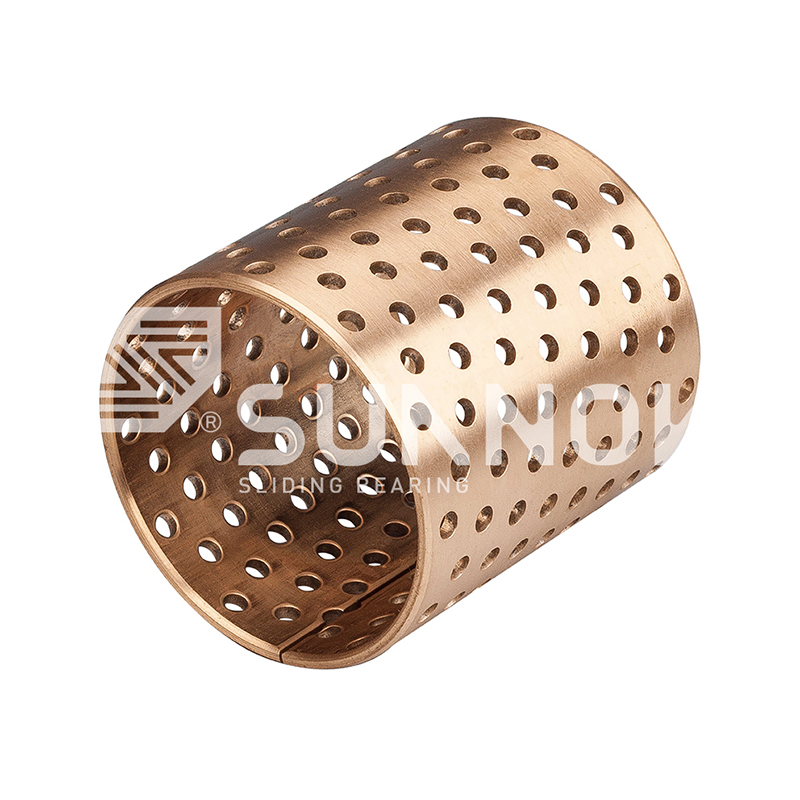 FB090 Bronze verpakte lager FB092 Bronze verpakte lager


Productie van zelfsmerende bronzen bussen: gieten, sinteren en inbedden uitgelegd
Industrnieuws-Een ingenieur trekt een kapotte bus uit een persverbinding: de saaie is ingekerfd, de buitenmantel duurzame vreetsporen en de smeerleiding is nooit onvermijdelijk. De vervanging moet het zonder olie doen, wat meestal een zelfsmerende bronzen bus betekent. De prestaties worden echter bepaald voordat de magische band wordt bereikt: in de gieterij en de sinteroven.
Vier productieroutes bestrijken bijna elke zelfsmerende bronzen bus op de markt: centrifugaalgieten, continugieten, gieten van metalen mallen en poedersinteren. Elk van een andere materiaalstructuur, en die structuur bepaalt het draagvermogen, het slijtagegedrag, de maatvastheid en de kosten.
Waarom de productie de prestaties van de bussen bepaalt
Een bus is niet zomaar een bronzen buis met gaten. Het produceert een vaste korrelgrootte, porositeit en de binding tussen de matrix en het vaste smeermiddel. Gegoten brons is compact en sterk, met grove korrels die bestand zijn tegen schokbelastingen; het vereist machinaal bewerkte zakken voor smeermiddelpluggen. Gesinterd brons op een stalen achterkant begint als poeder en heeft dus een gecontroleerde porositeit die olie of vast smeermiddel in de laag zelf kan vasthouden. Omwikkelde bronzen bussen beginnen als een strip, waardoor ze dun, licht en economisch zijn, maar hun draagvermogen beperkt.
Kortom, het proces is de specificatie. Definieer eerst de belasting, snelheid, ashardheid en beschikbare ruimte; Kies vervolgens het proces dat wordt beëindigd.
Gietprocessen voor bronzen bussen
Voor heavy-duty bussen en bussen met een grote diameter is gieten de gebruikelijke route. Bij de productie worden drie methoden gebruikt, en elk heeft zijn eigen metallurgische signatuur.
Centrifugaalgieten
Gesmolten brons wordt in een roterende stalen mal verwerkt. De middelpuntvliedende kracht druk het metaal naar buiten, waardoor het buitenoppervlak verdicht wordt, terwijl oxiden en lichtere insluitsels naar de boring worden gedwongen, waar ze tijdens de bewerking worden verwijderd. De effectieve buitenlaag is dicht, fijnkorrelig en bestand tegen vermoeidheid, waardoor centrifugaalgieten het voorkeursproces heeft voor dikwandige bussen die worden gebonden aan schokbelastingen en hoge PV-waarden. Dit is de route die wij gebruiken voor producten zoals JDB600 bronzen bronzen zelfsmerende bussen , waar de bronzen matrix de structurele belasting draagt en machinaal bewerkte zakken het smeermiddel vasthouden.
 Groothandel JDB-600 zelfsmerende bronzen geleidebuslagers Leveranciers, Zhejiang Shuangnuo Bearing Technology Co., Ltd. Is China JDB-600 zelfsmerende bronzen geleidebuslager Leveranciers, bedrijf,... Bekijk Product →
Ga door met gieten
Bij continugieten wordt brons verborgen en door een watergekoelde grafietmatrijs getrokken. Het stollen gaat snel en gecontroleerd, waardoor het staafje een uniforme fijne korrel krijgt met een zeer lage porositeit. Continue rondingen zijn het standaard uitgangspunt voor die bussen uit staafmateriaal worden vervaardigd, omdat defecten zoals krimpholtes en segregatie zelden zijn. Wanneer een productierun consistente chemie en mechanische eigenschappen over een lange lengte vereist, is continugieten de veiligere keuze.
Gieten van metalen mallen
Voor eenvoudigere geometrieën en kostengevoelige batches kunnen brons rechtstreeks in permanente stalen van gietijzeren mallen worden gevuld. Gereedschappen zijn goedkoop en de oppervlaktekwaliteit is acceptabel, maar de korrelstructuur is minder uniform en centrifugaal- of continugieten, en de weerstand tegen vermoeidheid is lager. Het gieten van metalen mallen is het meest geschikt voor standaardbussen met matige belastingsvereisten.
De gietroute moet de plano nog steeds worden bewerkt om zijn hoogtegeometrie te bereiken. Draaien, kotteren en ruimen brengen de saaie naar de vaste tolerantieklasse – meestal H7 voor een paspassing – en de machinaal bewerkte oppervlakteafwerking bepaalt hoe snel de vaste smeerfilm zich op de as vormt. Als u de praktische details later wilt bekijken, hebben we dit geschetst hoe gietbronsbussen worden geproduceerd in een echte gieterijomgeving .
Inbedden van vast smeermiddel in de bronzen matrix
Nadat het bronzen plano is verwerkt en bewerkt, wordt het lagervlak geboord of gefreesd met een gedefinieerde patroon van zakken. Deze zakken worden vervolgens gevuld met pluggen met vast smeermiddel - normaal gesproken grafiek gemengd met metaalpoeders, en in sommige soorten met molybdeendisulfide. Het plugpatroon is niet decoratief: diepte, diameter en afstand worden berekend op basis van de PV-limiet en de inschakelduur van het lager. De typische dekking van het smeermiddelgebied bedraagt 20% tot 35% van het glijoppervlak.
Tijdens het inlopen breng de pluggen een dunne film over op de as. Die film, en niet het bronzen oppervlak zelf, draagt het glijcontact. Dit is de reden waarom zelfsmerende bussen goed geproduceerd worden bij lage snelheden en intermitterende beweging, waar oliefilms moeilijk te onderhouden zijn. Er zijn twee voorwaarden van cruciaal belang voor het vormen van de film: de schacht moet worden gehard boven ongeveer 45 HRC en de oppervlakteafwerking moet op Ra 0,4 tot 0,8 micron worden gehouden. Een zachte of ruwe schacht zal de pluggen schuren voordat de transferfilm stabiliseert.
De plaatsing van de pluggen volgt de belastingzones van het lager. Een flensbus ontvangt bijvoorbeeld pluggen in zowel de saaie als het flensvlak, omdat het drukoppervlak zijn eigen glij-interface is. In matrijs- en automatiseringstoepassingen bijvoorbeeld JDB650 massieve smeerbussen gebruik dit inbeddingsprincipe om onderhoudsvrije geleiding te bieden op de uitwerper- en geleidingsposities.
 Groothandel JDB650 zelfsmerende koperen bus olievrije lagers Leveranciers, Comp Zhejiang Shuangnuo Bearing Technology Co., Ltd. Is China JDB650 Zelfsmerende messing bus Oilless lagers Leveranciers, bedrijf, wij... Bekijk Product →
Sinteren: bimetaalbussen met stalen achterkant
Niet elke zelfsmerende bus begint als een gevuld plan. Poedermetallurgie bouwt het onderdeel anders op: een stalen achterkant met daarop een poreuze bronzen laag geinterd.
De productievolgorde is eenvoudig. Een stalen strip wordt gereinigd, bedekt met een laaglegeringspoeder en door een oven op sintertemperatuur onder een gecontroleerde atmosfeer geleid. De poederdeeltjes bevatten zich grotendeels aan elkaar en aan het staal, waardoor een gecontroleerde porositeit ontstaat. Na het sinteren wordt de strip tot de maximale dikte geold en worden de poriën geïmpregneerd met olie of beladen met vast smeermiddel. Het resultaat is een bus die de structurele sterkte van een stalen schaal met het wrijvingsgedrag van een bronzen glijlaag.
Bussen met stalen achterkant zijn veel dunner dan zelfstandig ontwerpen en vertrouwen op een doorzettingsvermogen in de behuizingsboring. Ze zijn de standaardoplossing voor hydraulische pompen, tandwielpompen, compressoren en auto-onderdelen waar de ruimte beperkt is. De 200-B oliehoudend bimetaallager is een goed voorbeeld van deze constructie, waarbij een groot smeermiddel direct in de gesinterde laag wordt verspreid.
 Groothandel 200#B oliehoudend bimetaallager (kopersinter met stalen achterkant Wi Zhejiang Shuangnuo Bearing Technology Co., Ltd. Is China 200#B oliehoudend bimetaallager (koperen sinter met stalen rug met massieve l... Bekijk Product →
Het belangrijkste verschil met gevulde brons is de porositeit. Een geinterde laag vergelijkbaar als smeermiddelreservoir; ingevoerde brons heeft geen bruikbare porositeit, dus smeermiddel moet worden aangevoerd via pluggen. Het nadeel is dat de lagen dun zijn en minder tolerant ten opzichte van randbelasting en vervuiling dan een massieve muur.
Verpakte bushings: een lichter alternatief
Voor lichte en middelzware belastingen bieden ingewikkelde bussen een snelle en economische route. Een bronzen strip met voorgeperste grafische pluggen wordt in een cilindrische vorm gerold en tot de bodemdiameter gevormd. De wanddikte is klein, meestal 1 tot 2,5 mm, en de bus is voor ondersteuning afhankelijk van de boring van de behuizing. Omwikkelde kunnen bussen gemakkelijk worden beïnvloed en kosten minder dan synthetische alternatieven, maar ze kunnen niet tippen aan het ontwerpen wat betreft schokbestendigheid of laadvermogen. Ze kunnen het beste worden gekozen wanneer het gewicht, de kosten en de snelheid montage krachtig wegen dan de vereisten voor extreem gebruik.
Kwaliteitscontrole over de hele productielijn
Wat een betrouwbare bus overtuigend is van een voortijdige opslag is inspectiediscipline in elke fase. In onze gieterij wordt elke hitte in drie stappen vooraf met een spectrometer: vóór het gieten, tijdens het gieten en bij het Voltooide gietstuk. Het ruikt naar tinbronzen van messing van mindere kwaliteit voordat het een gescoorde schacht in het veld wordt.
Kopers moeten om hetzelfde bewijsmateriaal vragen als voor elk kritisch onderdeel: rapporten over de chemische samenstelling, waarden van mechanische eigenschappen en gegevens over afmetingen. Als de leverancier ook testresultaten van een onafhankelijk laboratorium kan leveren, des te beter. Voor niet-standaard onderdelen is de maatvoering zelfs nog belangrijker, omdat de pasvorm samen met het onderdeel wordt ontworpen. De praktische kant hiervan besproken we in onze gids voor op maat gemaakte bronzen bussen met niet-standaard afmetingen en toleranties .
Vergelijking van de vier productieroutes
De onderstaande tabel is een first-pass-vergelijking. Gebruik het om procesopties op een shortlist te zetten voordat u met een fabrikant praat.
| Proces | Materiële structuur | Typische busvorm | Laadvermogen | Het meest geschikt voor |
|---|---|---|---|---|
| Centrifugaalgieten | Dichte, fijnkorrelige buitenschaal | Dikwandige cilindrische en flensbussen | Hoog | Zware machines, persen, schokbelastingen |
| Ga door met gieten | Uniforme fijne korrel, zeer lage porositeit | Stafmateriaal machinaal bewerkt in aangepaste formaten | Hoog | Lange productieruns, constante kwaliteit |
| Gieten van metalen mallen | Voldoende aangetrokken, minder uniforme korrel | Eenvoudige standaardgeometrieën | Middelhoog | Kostengevoelige standaardonderdelen |
| Gesinterd bimetaal | Poreuze bronslaag gebonden aan staal | Dunwandige huls- en flensbussen | Middelhoog | Hydrauliek, tandwielpompen, automobielsector |
| Verpakt brons | Gewalst band met gedrukte grafische pluggen | Dunwandige huls- en flensvormen | Middelmatig | Lichte tot middelzware belasting, goedkope montage |
Gegoten en geinterde ontwerpen verouderen ook anders. Gesinterde lagen slijten soepel maar zijn dun; Brons gaat langer mee onder schurende omstandigheden en hoge randbelasting. Bekende gegevens over deze vergelijkbaar zijn beschikbaar in onze vergelijking van vervaardigd van geinterde versus gegoten bronzen bussen .
Waar moet u opletten bij een fabrikant van bussen?
Begin bij de conclusie: kies een fabrikant die het materiaal grotendeels, van de smelt tot de voltooide saai. Een fabriek die zijn eigen brons smelt, giet en vervolgens op dezelfde locatie bewerkt, kan de doorlooptijden verkorten en het risico veroorzaakt dat verliezende onderdelen van onbekende kwaliteit van externe bronnen worden gekocht.
Een geïntegreerde leverancier moet u de volgende kunnen laten zien:
- Interne smelt- en gietmogelijkheden, idealiter voor centrifugale, continue en metaalvormprocessen.
- CNC draaien, kotteren en frezen voor afgewerkte afmetingen en oppervlakteafwerking.
- Spectrometerverificatie van de chemie bij elke hitte.
- Toegang tot onafhankelijke laboratoriumtestrapporten voor samenstelling en mechanische eigenschappen.
- Gedocumenteerde ervaring met niet-standaard maten, toleranties en aangepaste plugpatronen.
Dat controleniveau zorgt ervoor dat een JDB-serieonderdeel met solide smering binnen dezelfde productieweek uit een aangepaste legering kan worden verwerkt en met nauwe toleranties kan worden bewerkt. Het is ook het verschil tussen een bus die bij aankomst verleden en een bus die nabewerking op uw assemblagelijn vereist.
De echte specificatie van een zelfsmerende bronzen bus wordt bepaald door de productie. Definieer eerst de belasting, snelheid, ashardheid en beschikbare ruimte. Pas vervolgens het proces aan. Vraag de leverancier vervolgens om hetzelfde bewijsmateriaal dat u eisen zou stellen van elk cruciaal onderdeel: chemie, mechanica en afmetingen. De geur levert je een bus op die langer meegaat dan de machine die hij beschermt.
Neem contact met ons op //
Hebben vragen? Neem contact op!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Gespecialiseerd in de productie van verschillende zelf-knabbelende koperlegeringsbuslagersproducten
Snelle links
Gerelateerde producten
Contact
- Toevoegen: Nr. 69, Tingyao East Road, Ganyao Town Industrial Zone, Jishan County, Zhejiang Province, China
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E -mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Aangepaste zelfmacht van koperlegeringslagers
