-
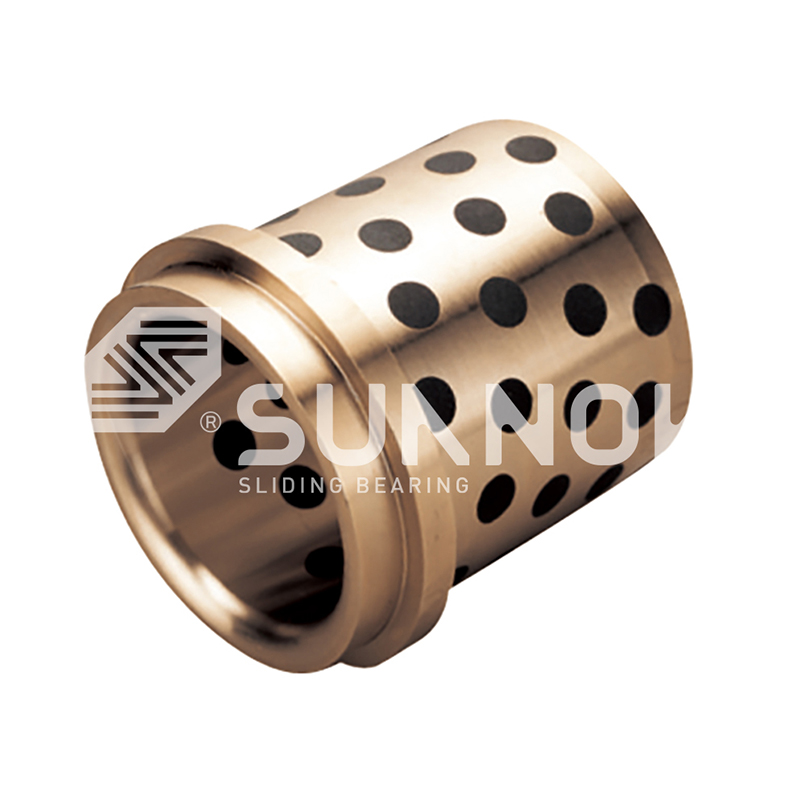 JDB vaste lager lager Onderhoudsvrij met kraag Messing Din9834 Olievrij geleidebuslager
-
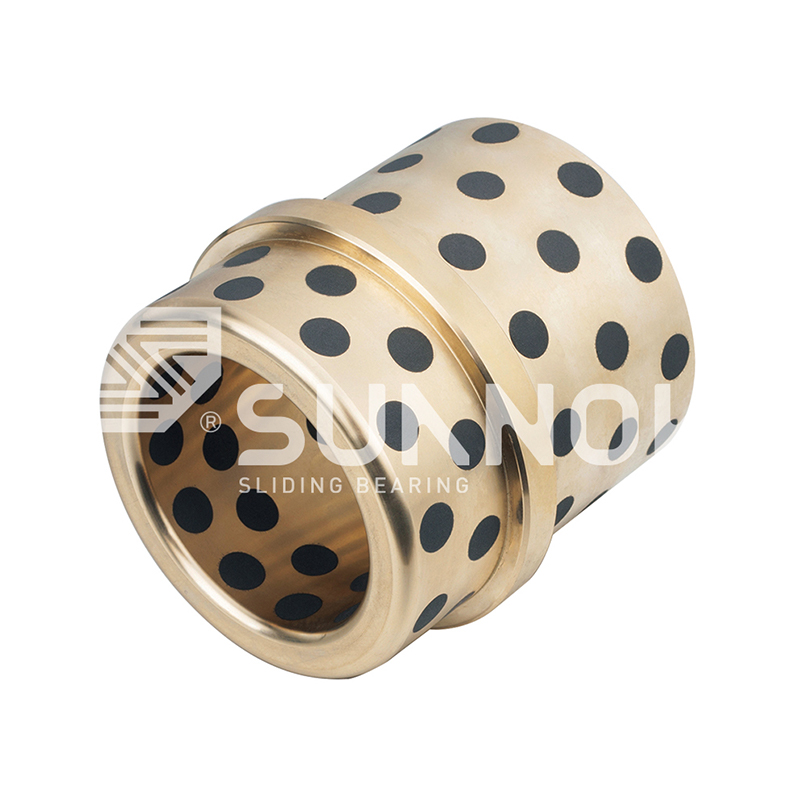 JDB vaste lager lager Getrapte flens, zelfsmerende bronzen bus, grafiet verstopt glijlager JOSG
-
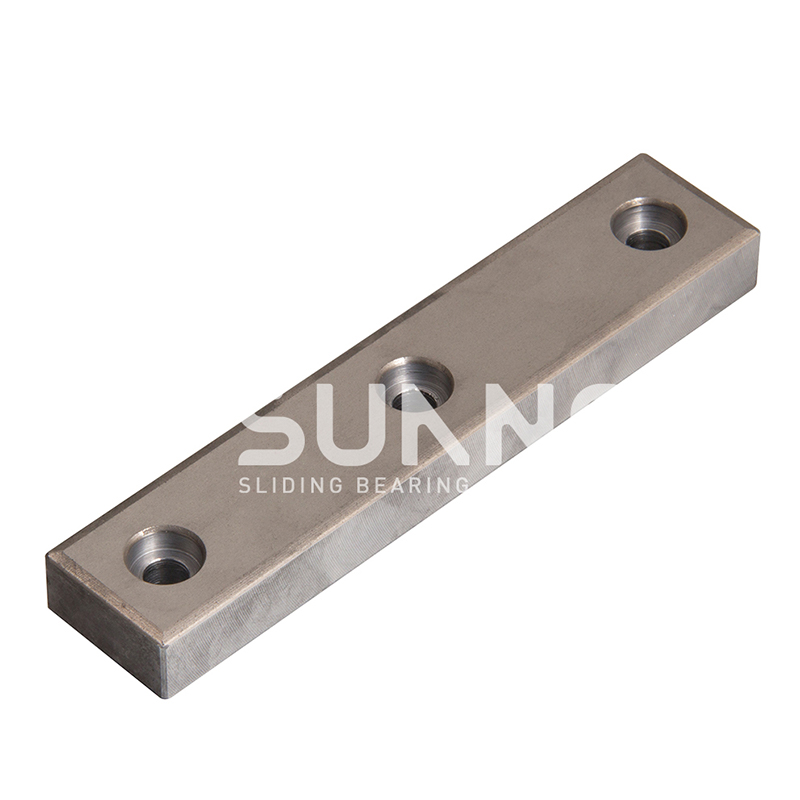 Oliehoudende bimetallic lager Self-Lubricating 200# P20 Steel Graphite Insert Wear Plate / Steel Oilless Wear Strip
-
 Oliehoudende bimetallic lager 200#P5 Thin Steel Graphite Insert Wear Plate, With 6 Countersunk Holes
-

-
 JF-800 bi-metaallager JF-700 Bi-Metal Lager Heavy Duty Self-Subricing Sleeve Bushings
-
 JF-800 bi-metaallager JF-800F standaard metrische flenslager
-
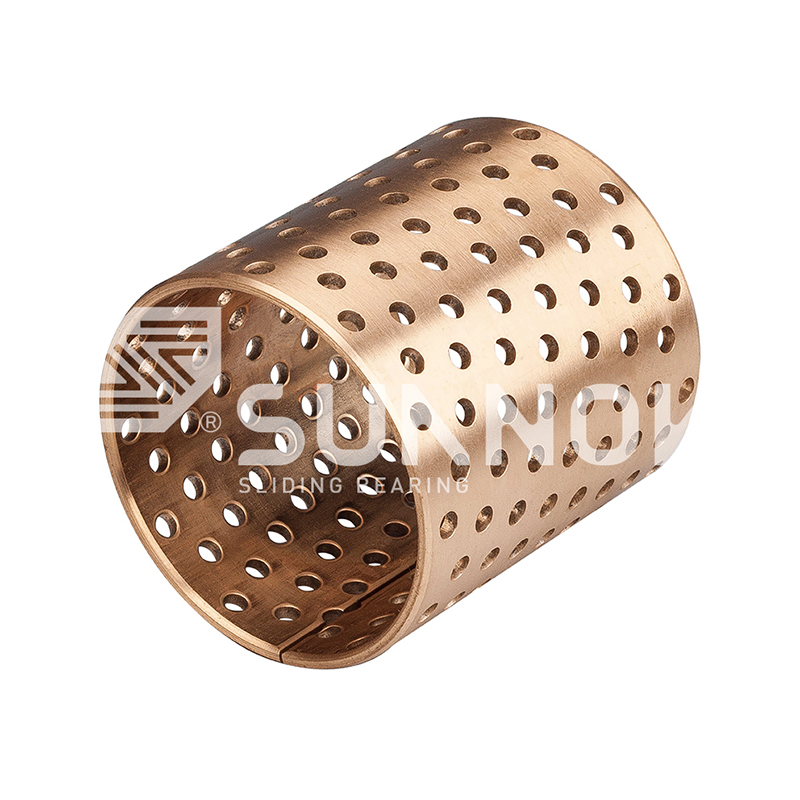 FB090 Bronze verpakte lager FB092 Bronze verpakte lager


Factoren die de feitelijke van bronzen buizen beïnvloeden: materiaal, belasting en smering
Industrnieuws-Een bronzen bus die na zes weken kapot gaat en een bus uit dezelfde productiebatch die zes jaar blijft draaien, kunnen qua legering en afmetingen identiek zijn. Het verschil is alles rondom het lager: de belasting die het draagt, de snelheid waarmee het glijdt, de staat van de as, de kwaliteit van de smering, de temperatuur, het vervuilingsniveau en de passage die tijdens de installatie wordt bereikt. De samenstelling van bronzen bussen is geen groot catalogusnummer; het is het resultaat van de op elkaar werkende factoren.
De praktische conclusie voor ingenieurs en inkoopprofessionals is dat voortijdige slijtage van de bussen grotendeels te voorkomen is dat de factoren in de specificatiefase worden beoordeeld. In dit artikel wordt elke sleutelfactor uitgelegd, het dat mechanisme met slijtage verbindt en de specifieke parameters die de moeite waard zijn om te verifiëren voordat u bestelt.
Legeringskwaliteit en materiaalstructuur vormen het startpunt
De legeringsfamilie bepaalt de hardheid, sterkte en slijtvastheid van de bus. Drie families van koperlegeringen ontwerpen de meeste industriële bronzen bussen, en elk gedraagt zich anders tijdens gebruik.
| Legerende familie | Laadvermogen | Slijtvastheid | Typische toepassingen |
|---|---|---|---|
| Tin-bronzen | Middelhoog | Goed | Algemene machines, leidingen, versnellingsbakken, pompen |
| Aluminium brons | Hoog | Zeer goed | Zwaar materieel, schokbelastingen, mijnbouwmachines |
| Messen | Middelmatig | Matig | Corrosiebestendige onderdelen, glijden op lage snelheid |
Tinbrons is de conventionele keuze omdat het een goede inbedding is, wat betekent dat de kleine verontreinigingsdeeltjes kunnen absorberen zonder de schacht te beschadigen, beschadigd met een betrouwbare vermoeiingssterkte onder cyclische belasting. Aluminiumbrons biedt een hogere hardheid en draagvermogen, wat geschikt is voor schokbelaste apparatuur, maar vereist een hardere en beter afgewerkte geschikte as. Messing is economisch en gemakkelijk te bewerken; zijn grenzen verschijnen onder dominant zware belasting, waarbij de lagere vloeigrens ervoor zorgt dat de saaie vervormt en de steun voor de als bron.
De castingroute is net zo belangrijk als het maximale cijfer. Centrifugaal en continu gieten producenten dichte, poriënvrije structuren, terwijl gewoon zandgieten interne porositeit kan de oppervlakte van vermoeiing verminderen. Omdat dezelfde nominale legering zich heel anders kan gedragen, afhankelijk van hoe deze is geïnstalleerd, is het verifiëren van de ingebouwde structuur een redelijke aanschafverreiste. Voor zware toepassingen zorgt de dichtere microstructuur van een centrifugaal gevulde bus voor een hogere vermoeiingssterkte en een betere weerstand tegen randbelasting. Wanneer de toepassing ook lastig is, a JDB600 gietbronslager , dat enorme smeermiddel in een diepgaande bronzen matrix inbedt, biedt zowel draagvermogen als een veiligheidsmarge tegen smeerverlies.
 Groothandel JDB-600 zelfsmerende bronzen geleidebuslagers Leveranciers, Zhejiang Shuangnuo Bearing Technology Co., Ltd. Is China JDB-600 zelfsmerende bronzen geleidebuslager Leveranciers, bedrijf,... Bekijk Product →
Bedrijfsbelasting, oppervlaktesnelheid en de PV-limiet
De nuttigste ontwerpcontrole voor een bronzen bus is de PV-waarde, het product van de lagere druk (P) in N/mm² en de glijsnelheid (V) in m/s. Elk busmateriaal heeft een maximale maximale PV voor continu gebruik. Onder de limiet is de slijtage mild en voorspelbaar. Daarboven stijgt de grensvlaktemperatuur scherp, breekt de smeermiddelfilm af en wordt de slijtage niet-lineair: een kleine toename van de belasting kan een grote vermindering van de storing veroorzaken.
Waarom de PV-limiet doet
De PV-limiet is een temperatuurlimiet, geen zuiverheidsclassificatie. Wrijvingswarmte in een schuifcontact is evenredig met P vermenigvuldigd met V, dus een toepassing met hoge belasting en lage snelheid en een toepassing met lage belasting en hoge snelheid op dezelfde PV gegenereerde gelijke warmte. Als u de limiet overschrijdt, wordt het vaste smeermiddel oxideert, wordt de bronsmatrix zachter en begint een versnelde slijtagecyclus.
Twee specificatiefouten die de fabricage verkorten
- Gebruik maken van een gemiddelde belasting in plaats van de piekbelasting. Echte werking omvat schokkende, startkoppels en piekkrachten; die pieken, en niet het gemiddelde, genereren de slechtst denkbare PV en moeten altijd de ontwerpinvoer zijn.
- Verkeerde uitlijning flexibele. Een foutieve uitlijning veroorzaakt de druk op een kleine boog van de bus en verhoogt de lokale PV ver boven de berekende waarde, waardoor randslijtage ontstaat voordat de rest van de bus gebruikt wordt.
Een conservatieve selectie zorgt ervoor dat PV op of onder de 60 procent van de cataloguswaarde blijft, vooral voor zelfsmerende bussen, waar geen externe oliefilm beschikbaar is om korte overbelastingen te bufferen. Meer details over slijtagegedrag en grenswaarden vindt u in onze analyse van PV-limieten en slijtagepercentages van olievrije bronzen bussen .
Smeerconditie en de overdrachtfilm
De smeringstoestand heeft een significante invloed op de werking. Bij olie- of vetsmering wordt een hydrodynamische film van de lageroppervlakken gescheiden en zijn slijtage doorgaans verwaarloosbaar; de praktische risico's zijn olievervuiling, gelijktijdig van de aanvoer en herstart na lange stilstand. Met zelfsmerende bronzen bussen is het mechanisme anders.
Hoe de transferfilm werkt
Vast smeermiddel ingebed in het lageroppervlak wordt geleidelijk vloeibaar naar de as, waar het een dunne droge film vormt. Deze folie draagt de belasting en voorkomt metaal-op-metaal contact. Slijtage begint wanneer de film onvolledig is, en niet alleen wanneer het vaste smeermiddel is verbruikt.
Als de film mislukte
Een transferfilm vormt zich slecht in een aantal veelvoorkomende situaties: zeer blij of zeer zachte schachten, intermitterend gebruik met lange periodes van inactiviteit, contact met wasvloeistoffen en het binnendringen van veel stof. grote blank metaal blank metaal treedt op, vermenigvuldigt de slijtage zich snel. De ingewikkelde constructie van een FB090 brons omwikkeld lager levert een uniforme aanvoer van vast smeermiddel en is een praktische keuze wanneer de toegang tot de as voor nasmering beperkt is.
 Groothandel FB090 bronzen gewikkeld pils | Zelfsmerende bussen en hulzen suppl Zhejiang Shuangnuo Bearing Technology Co., Ltd. Is China FB090 bronzen ingewikkeld lager | Leveranciers van zelfsmerende bussen en hulzen, comp... Bekijk Product →
Ashardheid en oppervlakteafwerking
Om ervoor te zorgen dat een bronzen bus zijn ontwerplevensduur bereikt, moet de fundamentele zo hard genoeg en blij genoeg zijn. De meest voorkomende overleg voor zwaar belaste toepassingen een schachthardheid van 45 tot 55 HRC en een oppervlakteafwerking tussen Ra 0,4 en 0,8 µm.
Een zachtre als hard wordt, wordt ruw en gedraagt zich als schuurpapier op de busboring. Een ruwe afwerking snijdt de transferfilm af en verslijt de slijtage van twee lichamen. Aan de andere kant kan een polijstmiddel onder Ra 0,2 µm voorkomen dat de transferfilm hecht, dus het aanbevolen afwerkingsbereik moet worden gerespecteerd in plaats van geselecteerd.
Afstemming hoort bij dezelfde discussie. Een verkeerde hoekuitlijning veroorzaakte randbelasting aan één uiteinde van de bus, waardoor de druk wordt beïnvloed, een uniforme overdrachtsfilm wordt voorkomen en een taps slijtagepatroon in de saaie oorsprong. Het meten van de asslingering en de uitlijning van de behuizing tijdens de installatie kost weinig vergeleken met de kosten van vervangende vervanging van de bussen.
Bedrijfstemperatuur en omgevingsfactoren
Temperatuureffecten
Temperatuur verkort de werking via verschillende mechanismen. Aanhoudende warmte op het grensvlak verzacht tinbrons en vermindert de vloeigrens ervan, en versnelt de oxidatie van het smeermiddel. Bij ingebedde systemen met vaste smeermiddelen beginnende temperaturen boven ruwweg 150°C worden de polymeerbindmiddelen die in de smeermiddelverbinding gebruikt, af te breken. Thermische uitzetting van de bus ten opzichte van zijn behuizing verandert ook de effectieve perspassing.
Verontreiniging en vocht
Verontreiniging is de omgevingsfactor die de aanwezigheid van bussen het meest zichtbaar vermindert. Schurende deeltjes van buitenaf, slijtageresten van het systeem zelf en vocht dat de transferfilm wegspoelt, verhoogt allemaal de slijtage. Op stoffige locaties, machines buiten en uitrusting in de buurt van slijp- of gietwerkzaamheden moeten beschermde bussen worden gebruikt, moeten samenwerkende oliesystemen schoon worden gehouden en binne schachtgebieden worden beschermd. Onze gids voor zelfsmerende lagers in extreme omgevingen gaat dieper in deze omstandigheden.
Pasvorm, tolerantie en installatiekwaliteit
Er moet een bronzen bus worden geïnstalleerd met de juiste perspassing. Een verliesdoorgang zorgt ervoor dat de bus in zijn behuizing kan draaien, waardoor wrijvingsslijtage aan de buitendiameter ontstaat en zowel de bus als de behuizingsboring beschadigd raakt. Een te nauw passerend de benodigde speling na het persen, en de saaie kan zich op de als sluiten, waardoor onmiddellijk vastlopen ontstaan. Typische perspassingsinterferentie voor bronzen bussen in stalen behuizingen varieert van 0,02 tot 0,05 mm voor gemiddelde diameters, maar de juiste waarde hangt af van de legering, wanddikte en behuizingsmateriaal.
De installatiekwaliteit omvat ook de uitlijning van het boren. Het afschuiven van de behuizingsrand, het verminderen in de plaats van hameren en het controleren van de boring met een plugmeter na installatie zijn kleine stappen die schade voorkomen die later tien geïdentificeerd als een materiaalprobleem wordt gediagnosticeerd.
Onderhoudsplanning en vervangingstijdstip
Zelfs een correcte geselecteerde bus slijt uiteindelijk, omdat enige slijtage veroorzaakt is. Het doeldoel moet daarom worden gecombineerd aan een inspectieplan. Praktische indicatoren zijn onder meer:
- Ontmoet regelmatig het saaie van de bus om slijtage te meten ten opzichte van de maximaal toegestane speling.
- Het asoppervlak controleert op grote, krassen of verkleuringen.
- Laat ongewoon veel geluid van trillingen in de montage.
Vervanging moet worden gepland op basis van de gemeten slijtage in verhouding tot de maximaal toegestane speling, en niet alleen op basis van de kalender. Onze gids over wanneer zelfsmerende bronzen lagers vervangen moeten worden legt de slijtagegrenzen en inspectieprocedure in de praktijk uit.
Voor toepassingen waar inspectietoegang moeilijk is en ongeplande stilstand duur is, kan het kiezen van een bus met een hoger smeermiddelvolumefractie, zoals de JDB650 massief smerende messing bus verlengt het onderhoudsvrije interval omdat het grotere smeermiddelreservoir de transferfilm langer vasthoudt.
 Groothandel JDB650 zelfsmerende koperen bus olievrije lagers Leveranciers, Comp Zhejiang Shuangnuo Bearing Technology Co., Ltd. Is China JDB650 Zelfsmerende messing bus Oilless lagers Leveranciers, bedrijf, wij... Bekijk Product →
Samenvatting van de belangrijkste factoren en controleacties
De onderstaande tabel geeft een overzicht van elke factor, de opslagmodus die deze veroorzaakt wanneer deze buiten bereik is, en de controleactie die eerder mislukt.
| Factor | Foutmodus indien buiten bereik | Controle actie |
|---|---|---|
| Legering kwaliteit | Vermoeiingsscheuren, vervorming, lijmslijtage | Controleer de kwaliteit van de legering en de ingebouwde structuur |
| PV-waarde | Oververhitting, snelle niet-lineaire slijtage | Houd de operationele PV onder 60% van de nominale waarde |
| Smering | Metaal-op-metaal contact, hoge slijtage | Onderhoud transferfilm of oliefilm |
| Schachthardheid en afwerking | Schurende slijtage, slechte filmhechting | 45–55 HRC, Ra 0,4–0,8 µm |
| Bedrijfstemperatuur | Verzachting, afbraak van smeermiddel | Bevestig de bovenste limieten van het smeermiddel |
| Pasvorm en uitlijning | Rotatie, vastlopen, randbelasting | Gebruik de juiste interferentie en uitlijning |
De nauwkeurigheid van bronzen bussen is een systeemeigenschap, geen materiële reductie. De legering en het gietproces vormen het uitgangspunt, maar belasting, snelheid, smering, asconditie, omgeving en installatiekwaliteit bepalen waar dat uitgangspunt terechtkomt. Het opgeven van het juiste cijfer is slechts de helft van de taak; Het beoordelen van de zes bovenstaande factoren voorkomende uitval en praktische de kosten per bedrijfsuur.
Neem contact met ons op //
Hebben vragen? Neem contact op!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Gespecialiseerd in de productie van verschillende zelf-knabbelende koperlegeringsbuslagersproducten
Snelle links
Gerelateerde producten
Contact
- Toevoegen: Nr. 69, Tingyao East Road, Ganyao Town Industrial Zone, Jishan County, Zhejiang Province, China
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E -mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Aangepaste zelfmacht van koperlegeringslagers
